Guide
Nettoyage laser : comment il fonctionne et ce qu’il enlève
Comment le laser enlève la rouille et la peinture sans abrasif ni produit chimique, sur quels matériaux il travaille et où sont ses limites.
Le nettoyage laser retire une couche indésirable en dirigeant un faisceau lumineux sur la surface : la matière absorbe cette énergie, se décompose ou se détache. Il sert, entre autres, à enlever de la rouille, de la peinture ou des résidus de fabrication sans projeter d’abrasif. Préserver le support demande des réglages adaptés au couple matériau et revêtement.
Le nettoyage laser : une ablation localisée
L’ablation désigne l’enlèvement de matière par le rayonnement. La couche éclairée absorbe une partie de l’énergie et chauffe localement. Elle peut se vaporiser, se décomposer ou se fragmenter sous l’effet des contraintes thermiques. Plusieurs mécanismes se combinent souvent. Le nettoyage par faisceau laser ne consiste donc pas simplement à souffler la saleté avec de la lumière.
Le réglage cherche une différence de comportement entre le dépôt et le support. Si le revêtement absorbe davantage et se retire avant que le matériau dessous ne soit endommagé, le travail est sélectif. Cette marge dépend du matériau, de la longueur d’onde et du temps d’interaction. Elle n’est pas identique sur de l’acier rouillé, une pièce en aluminium peinte ou un élément de patrimoine.
Sur certains métaux, le changement d’absorption après retrait du dépôt aide à limiter l’enlèvement. Cela ne rend pas le nettoyage laser automatiquement inoffensif. Insister sur le métal mis à nu peut modifier son aspect ou son état de surface. Les études sur les alliages d’aluminium décrivent aussi des dommages lorsque les paramètres dépassent la fenêtre de traitement.
Représentation schématique : le faisceau retire une couche et les produits d’ablation sont captés. Le dessin ne représente pas un réglage de machine.
- Faisceau
- Couche à retirer
- Support
Laser pulsé ou laser continu : deux modes d’émission
Une source pulsée émet des impulsions séparées. Une source continue émet pendant toute la durée de son activation. Pour le nettoyage laser, cette différence change la manière d’apporter de l’énergie au matériau. Comparer uniquement la puissance affichée ne suffit pas pour choisir une machine.
Les impulsions courtes limitent la diffusion de chaleur pendant chaque interaction. Elles sont souvent retenues pour un enlèvement précis ou un support sensible. Le mode pulsé n’exclut pas l’échauffement de la pièce. La répétition des passages, le recouvrement et la vitesse de déplacement comptent aussi.
Le mode continu s’envisage pour des surfaces et des couches qui tolèrent davantage d’apport thermique. Il faut vérifier le risque de déformation ou d’oxydation. Aucun des deux modes ne garantit à lui seul un meilleur rendement ; l’épaisseur du dépôt et la géométrie peuvent peser davantage dans le temps nécessaire.
| Point à comparer | Source pulsée | Source continue |
|---|---|---|
| Apport d’énergie | Impulsions successives | Émission pendant l’activation |
| Question de choix | Quelle sélectivité sur le support ? | Quelle chaleur le support accepte-t-il ? |
| Risque à examiner | Accumulation thermique lors des passages | Échauffement prolongé et déformation |
| Validation utile | Couche retirée et support préservé | Même résultat, avec contrôle thermique |
Cette comparaison décrit des principes généraux, selon RP Photonics. Elle ne donne ni les performances ni les réglages des modèles du catalogue.
Ce que le faisceau enlève, selon les matériaux
La nature du dépôt ne suffit pas à décider. Une peinture sur acier et la même peinture sur plastique posent des problèmes différents. Le nettoyage au laser exige de considérer le revêtement et son support ensemble, puis de préciser l’état final recherché.
| Support ou couche | Application à examiner | Limite à vérifier |
|---|---|---|
| Métaux rouillés | Retrait de la corrosion superficielle | Le métal perdu par corrosion ne revient pas |
| Métaux peints | Décapage complet ou localisé | Épaisseur, composition et sensibilité thermique |
| Outillages de fabrication | Retrait de résidus sur une zone accessible | Géométrie, finition et tolérances |
| Bois revêtu | Enlèvement sélectif d’une finition | Altération du bois et changement de teinte |
| Pierre et objets de conservation | Retrait ciblé de dépôts | Minéraux, pigments et patine à conserver |
| Pièces en plastique | Traitement à étudier au cas par cas | Faible marge entre retrait et dommage |
Le nettoyage laser du plastique est plus difficile lorsque le support absorbe lui aussi fortement le rayonnement. Sur le bois ou la pierre, une recette trouvée pour une autre pièce ne suffit pas. La conservation demande de définir ce qui doit rester en place, y compris une patine ou une finition ancienne. Le choix d’un procédé doit précéder celui d’une puissance.
Les pages applications et matériaux détaillent ces distinctions. Pour une couche de finition sur des volets ou des poutres, consultez aussi les limites du décapage sur bois.
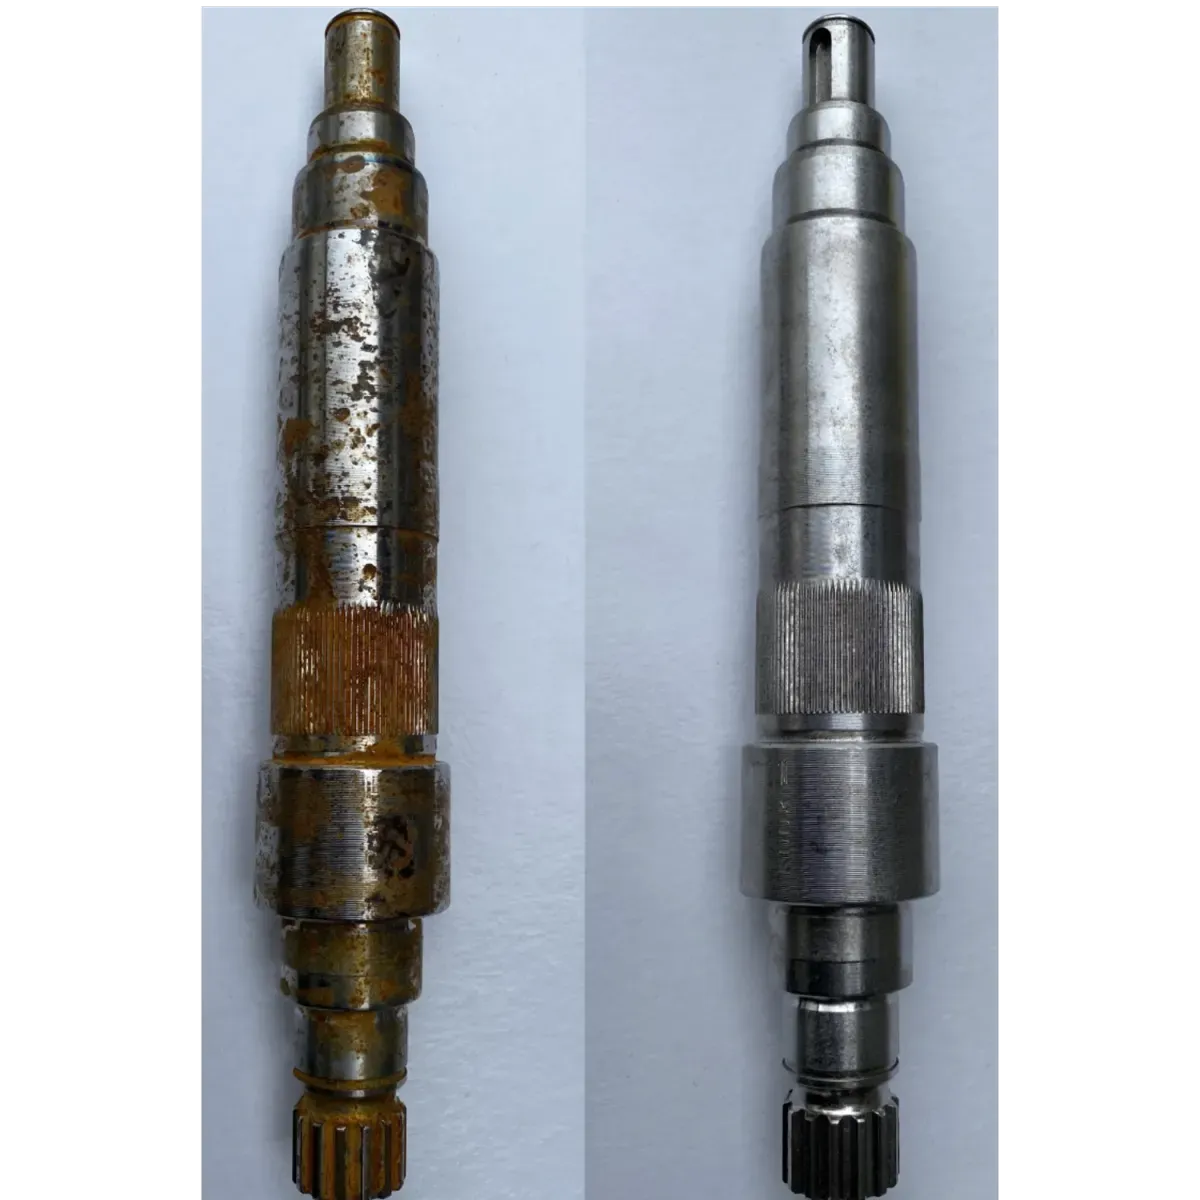
La rouille est une couche à retirer ; l’état du métal dessous reste à examiner. 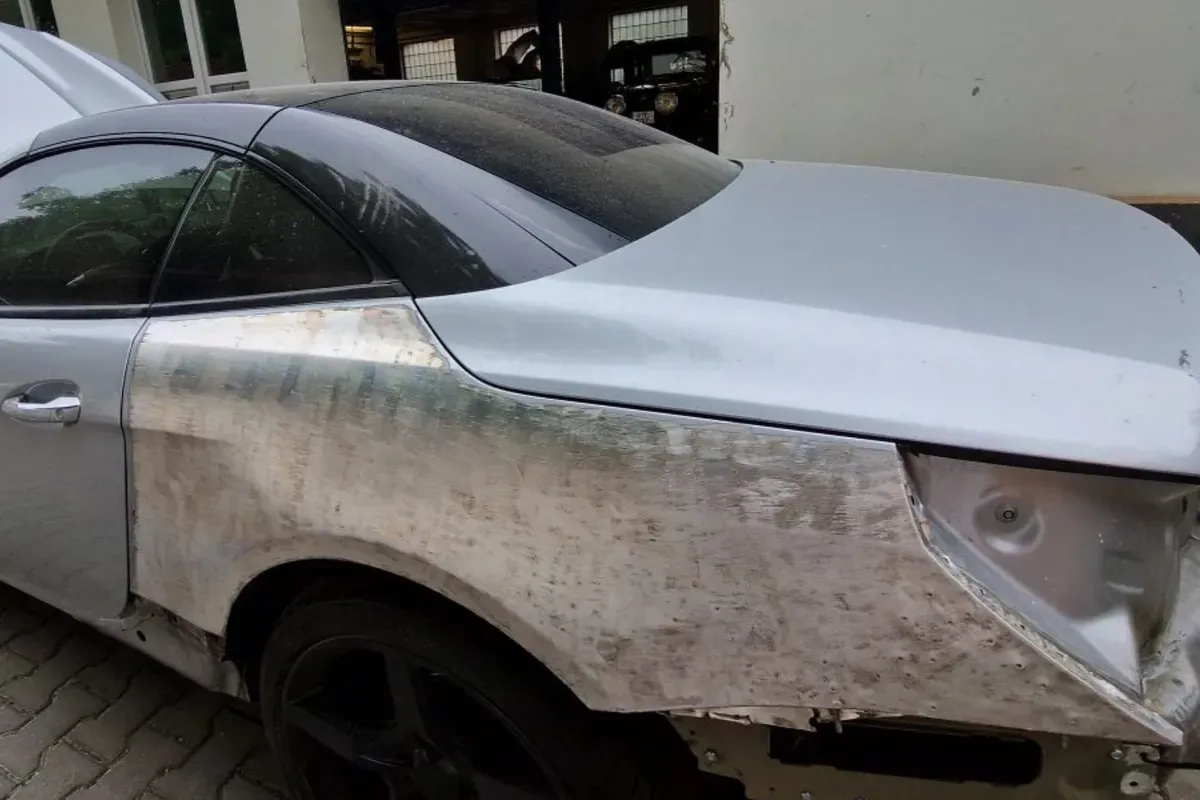
Une peinture se caractérise aussi par son épaisseur et son support.
Quels réglages changent le résultat ?
La longueur d’onde influence l’absorption. La focalisation détermine la zone où l’énergie se concentre. Le balayage déplace cette zone sur la pièce. Sur une source pulsée, la durée et la fréquence des impulsions font aussi partie des paramètres du processus. Ces réglages doivent être considérés ensemble.
Un passage lent ou un recouvrement important expose davantage la même surface. Élargir la bande traitée ne garantit donc pas une augmentation proportionnelle de la cadence. Une zone trop peu exposée peut conserver des résidus, tandis qu’une zone trop sollicitée peut changer d’aspect. Dans le nettoyage par laser, la régularité du mouvement et la distance de travail font partie de la qualité obtenue.
Pour comparer des résultats, notez le matériau, la couche, le nombre de passages et le critère d’arrêt. Une photographie sans ces informations renseigne sur l’aspect, mais elle ne donne pas une cadence transposable. Les arêtes, creux et surfaces courbes demandent également de vérifier l’accès optique. Le faisceau ne suit pas un conduit caché derrière un coude.
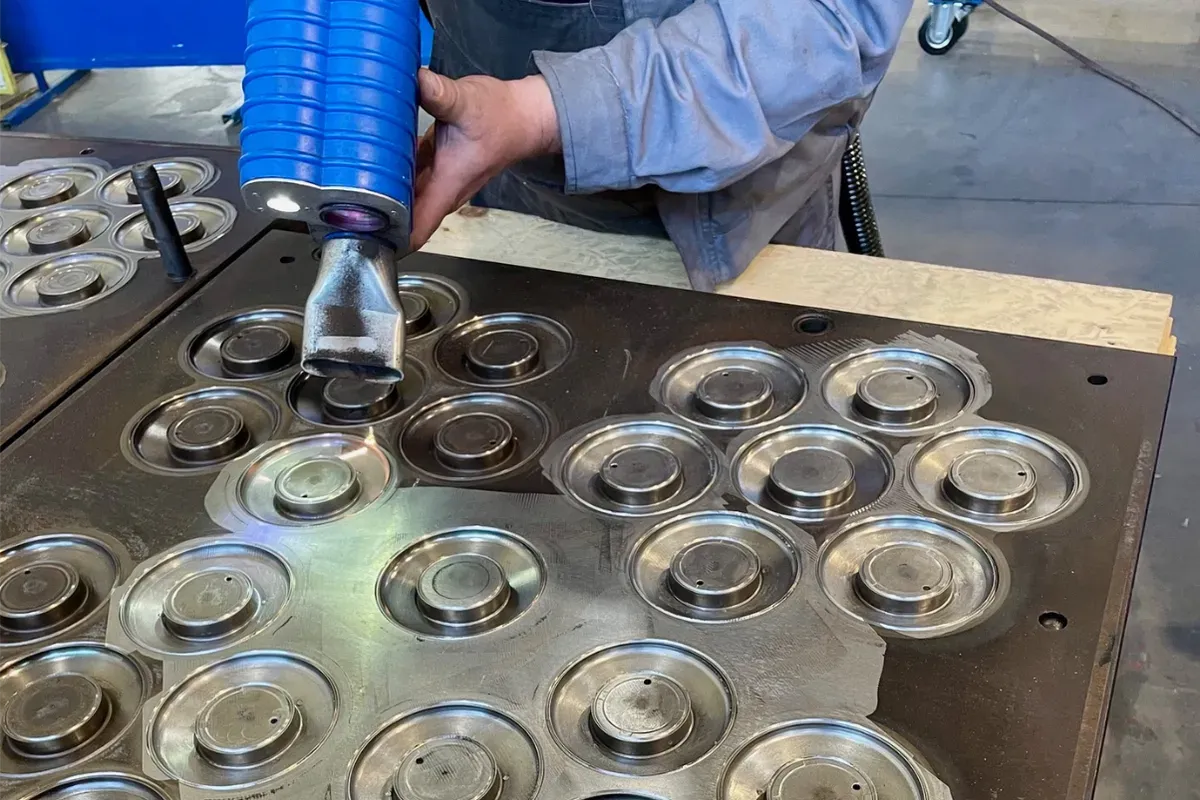
Sur un moule, l’accès aux reliefs et la finition à conserver orientent le procédé. 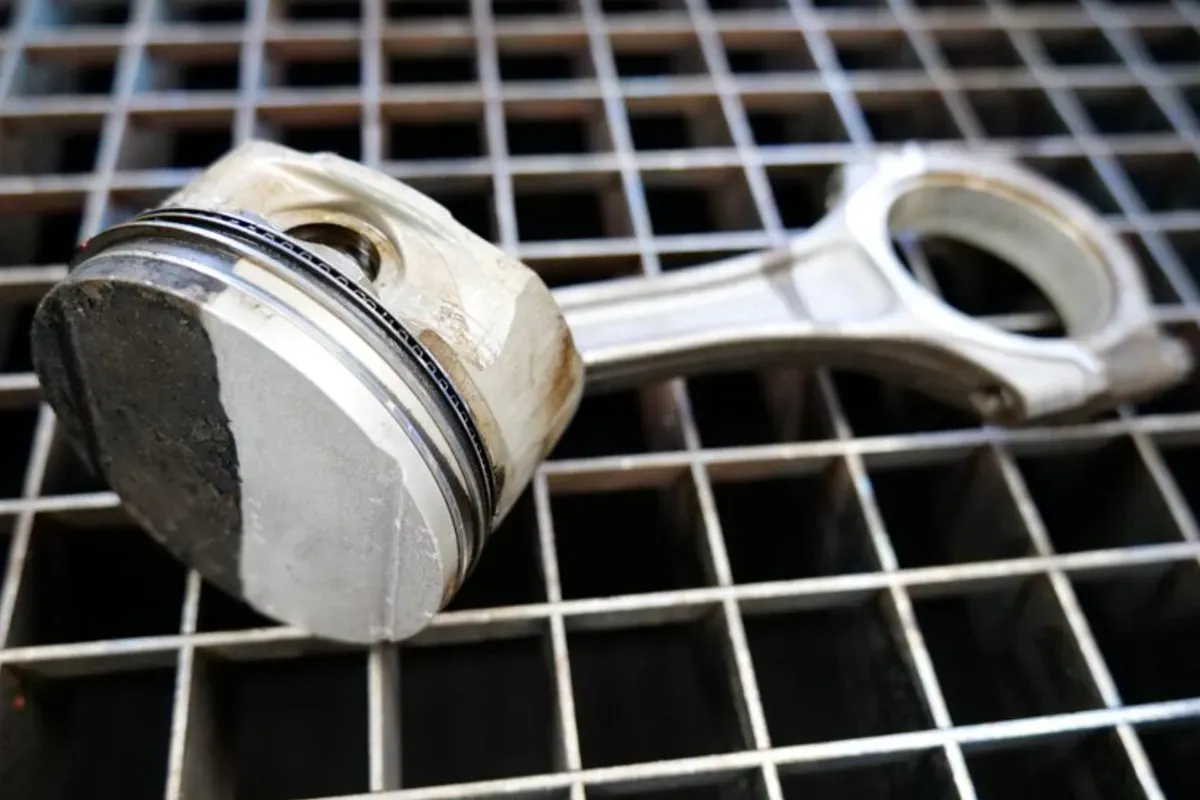
L’aspect seul ne remplace pas le contrôle demandé pour l’utilisation suivante.
Nettoyage laser industriel : où l’utiliser
Le nettoyage laser industriel répond surtout à une tâche définie sur des pièces ou des surfaces identifiées. En atelier, il peut s’agir de retirer un résidu de fabrication, de nettoyer une zone avant assemblage ou de préparer une remise en peinture. Le critère d’acceptation vient de l’opération suivante : adhérence, propreté ou conservation d’un état de surface.
En entretien, le nettoyage industriel au laser s’étudie pour des équipements et composants accessibles. Une intervention locale évite parfois de traiter toute la pièce. Pour des ensembles très encombrés, l’accès de la tête, la visibilité et le captage des émissions peuvent toutefois rendre une autre méthode préférable. Le volume à traiter ne dit pas, à lui seul, si une machine sera utilisée régulièrement.
Pour une entreprise de rénovation, l’intérêt du nettoyage laser dépend aussi du chantier. Il faut pouvoir installer une zone contrôlée et travailler sans exposer les occupants ou les passants. Une machine mobile ne supprime pas ces contraintes. La page destinée aux entreprises de nettoyage reprend les questions d’organisation et de facturation.
Avantages et limites face aux méthodes traditionnelles
Le procédé travaille sans contact mécanique avec le support et sans apport de sable ou d’un autre abrasif. Il peut cibler une petite zone et évite l’ajout d’un décapant chimique pour l’enlèvement considéré. Ce sont des avantages utiles lorsque les pièces doivent rester en place ou que certaines surfaces doivent être conservées.
Le sablage, le ponçage et les produits chimiques restent des méthodes à comparer. Un chantier exigeant une rugosité précise ne se résume pas à enlever la couche visible. Un revêtement épais peut nécessiter des passages répétés. Sur une grande surface simple, l’installation de la protection et le temps de traitement doivent entrer dans la comparaison. La page laser ou sablage aide à formuler ces critères.
Le nettoyage laser ne fait pas disparaître les contaminants. Les produits retirés deviennent des particules, fumées ou vapeurs qu’il faut capter et gérer. L’absence d’abrasif ajouté réduit une source de déchets, mais ne justifie pas une promesse de procédé sans déchets ou sans effet sur l’environnement. L’aspiration, les filtres et leur entretien appartiennent au bilan.
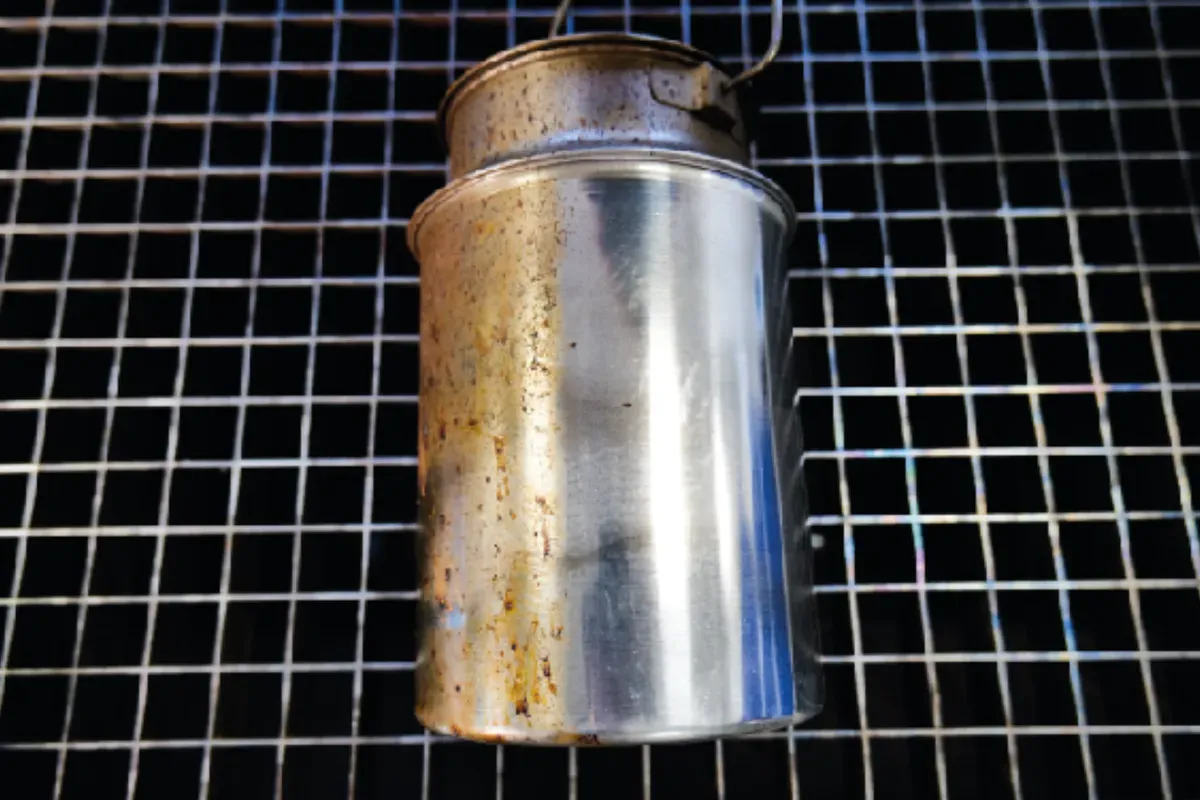
Retirer la corrosion ne remplace pas la protection ultérieure du métal. 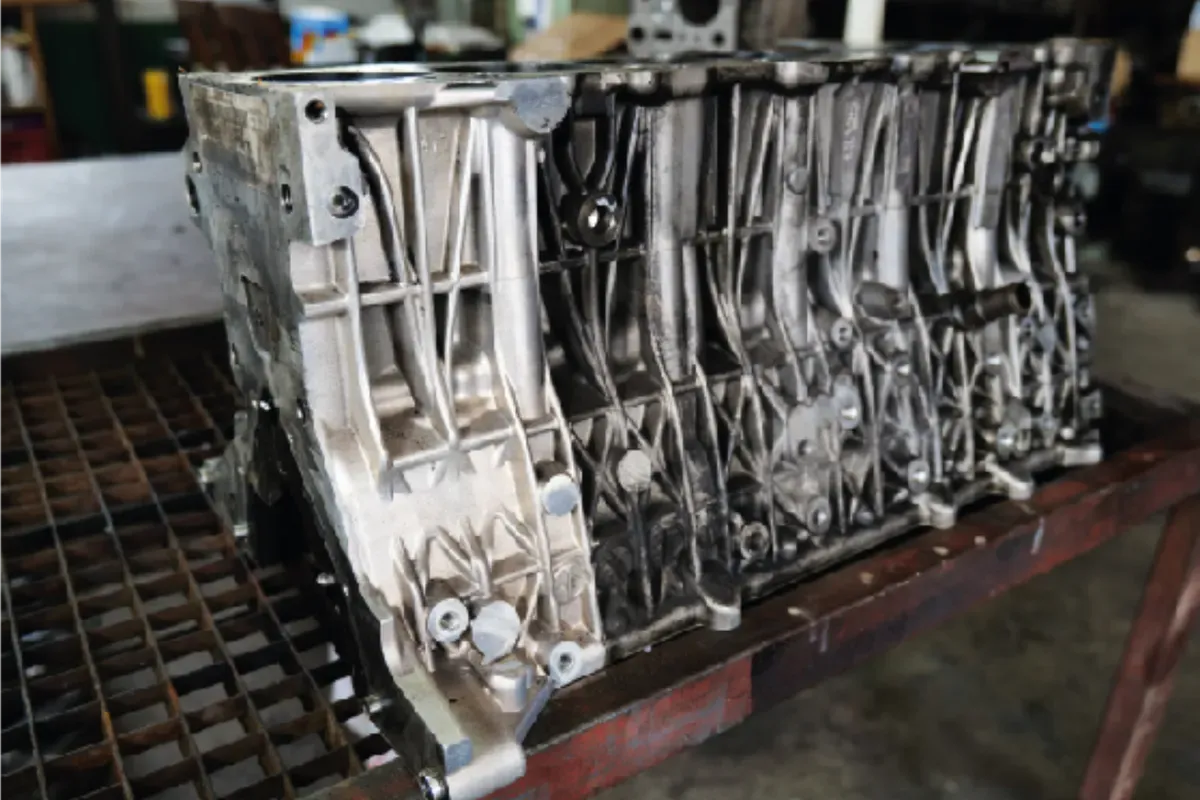
Les reliefs et les ouvertures compliquent l’accès et le contrôle de chaque zone.
Sécurité : la classe 4 impose une zone contrôlée
La Suva classe les installations manuelles de nettoyage dans la classe 4. Le rayonnement direct et ses réflexions sont dangereux pour les yeux et la peau. L’invisibilité du faisceau ne renseigne pas sur son danger. Le nettoyage laser doit donc se préparer avec une délimitation adaptée, un accès contrôlé et une aspiration des substances nocives.
L’entreprise désigne un responsable de sécurité laser et instruit les personnes concernées. Les protections des yeux et de la peau sont choisies selon la machine, ses instructions et l’analyse des risques. Les dispositions suisses sont détaillées dans le guide de sécurité laser selon la Suva.
Choisir une machine à partir de la tâche
Décrivez ce qui doit partir, ce qui doit rester et le résultat attendu. Joignez des photos rapprochées et une vue de l’accès, puis indiquez la surface approximative, le rythme d’utilisation et l’alimentation disponible. Ces éléments servent à discuter la technologie et la configuration avant une offre.
La sélection d’un équipement de nettoyage laser doit aussi inclure l’aspiration et les protections du poste. Pour comparer les machines du catalogue, retenez les caractéristiques documentées et les contraintes de votre installation. Une puissance nominale ou une vidéo de démonstration ne suffit pas à prévoir votre résultat.
Questions fréquentes
Combien coûte un nettoyage au laser ?
Le coût dépend du revêtement, du support, de l’accès et des protections nécessaires. LaserCaptain vend des machines sur offre et ne chiffre pas des travaux de nettoyage.
Comprendre les facteurs de coût →Quel laser enlève la rouille ?
Une source pulsée peut retirer des couches de rouille sur un métal. Le choix dépend aussi de l’épaisseur, de l’état du support et du résultat attendu avant remise en peinture.
Enlever la rouille au laser →Le laser abîme-t-il la surface ?
Il peut l’endommager si les réglages dépassent ce que supporte le matériau. Un passage trop lent ou répété peut provoquer une modification de couleur, de rugosité ou une fusion locale.
Quelle est la durée de vie d’une source laser ?
Une durée doit se rapporter à la source retenue et à ses conditions d’utilisation. Demandez au fabricant la valeur documentée et les conditions de garantie ; une durée annoncée pour la source ne décrit pas toute la machine.
Faut-il une formation pour utiliser un laser de nettoyage ?
Oui, le personnel doit être instruit. La Suva demande aussi un responsable de sécurité laser compétent et un concept écrit. La loi suisse ne prescrit pas comment ce responsable doit acquérir ses connaissances.
Préparer la sécurité au travail →Sources
- Fraunhofer ILT : nettoyage et enlèvement de couches par laser
- Fraunhofer ILT : étude SPECTARIS, mécanismes du nettoyage laser
- RP Photonics Encyclopedia, Laser Cleaning, Dr Rüdiger Paschotta
- RP Photonics : choix entre sources pulsées et continues
- Deng et al., Materials, 2022 : nettoyage laser des alliages d’aluminium
- Marczak et al., Sensors : caractérisation du nettoyage laser d’œuvres d’art
- Suva : soudage et nettoyage au laser en toute sécurité
- Suva 67205.f, janvier 2026 : machines de traitement laser à guidage manuel
À lire aussi
- Sécurité laser : ce que demande la SuvaClasse 4 en entreprise : zone laser, lunettes et casque, aspiration et formation. Ce que demande la Suva, avec une check-list pour le démarrage.
- Que peut-on décaper ou nettoyer au laser ?Ce que le laser enlève : rouille, peinture, vernis et oxydes sur métal, bois et pierre. Avec les limites du procédé et des exemples par secteur d’activité.
- Décapeurs et nettoyeurs laser pour les professionnels en SuisseDécapeurs et nettoyeurs laser pour ateliers et industrie en Suisse : machines refroidies par air ou par eau et critères de choix. Demandez une offre.
Quelle machine pour votre tâche ?
Indiquez-nous le matériau, la salissure et la surface approximative, si possible avec des photos. Vous recevez une proposition de machine et une offre en CHF.
ou par e-mail : info@lasercaptain.ch