Applications
Enlever la rouille au laser : le procédé et ses limites
Comment le laser enlève la rouille sur l’acier : degrés de corrosion, vitesse, limites et choix d’une machine. Les points à vérifier avant l’achat.
Enlever la rouille au laser consiste à retirer les oxydes par un faisceau réglé pour préserver le métal sous-jacent. Le procédé convient à des pièces en acier et à des zones de maintenance accessibles, mais il ne reconstitue pas la matière perdue et ne protège pas l’acier contre une nouvelle corrosion.
Enlever la rouille au laser : ce que fait le faisceau
La couche oxydée absorbe l’énergie lumineuse. Son échauffement rapide provoque sa décomposition, son évaporation ou son détachement sous l’effet de contraintes thermiques. Plusieurs mécanismes peuvent agir ensemble. Fraunhofer décrit cette technologie comme un nettoyage de couches de surface sans outil mécanique en contact avec la pièce.
La tête balaie la zone à traiter. La puissance, les paramètres d’impulsion, la vitesse de déplacement et le recouvrement entre passages déterminent l’exposition locale. Un passage trop rapide peut laisser de la rouille. Une exposition excessive peut modifier le métal mis à nu. L’objectif est donc un réglage adapté à la couche, et pas la puissance la plus élevée disponible.
Pour un atelier qui prépare des pièces métalliques avant peinture ou soudage, le premier critère est la conformité de la surface au travail suivant. Une zone visuellement propre n’est pas, à elle seule, une preuve d’adhérence future du revêtement. Définissez ce que vous voulez obtenir avant de comparer des machines.
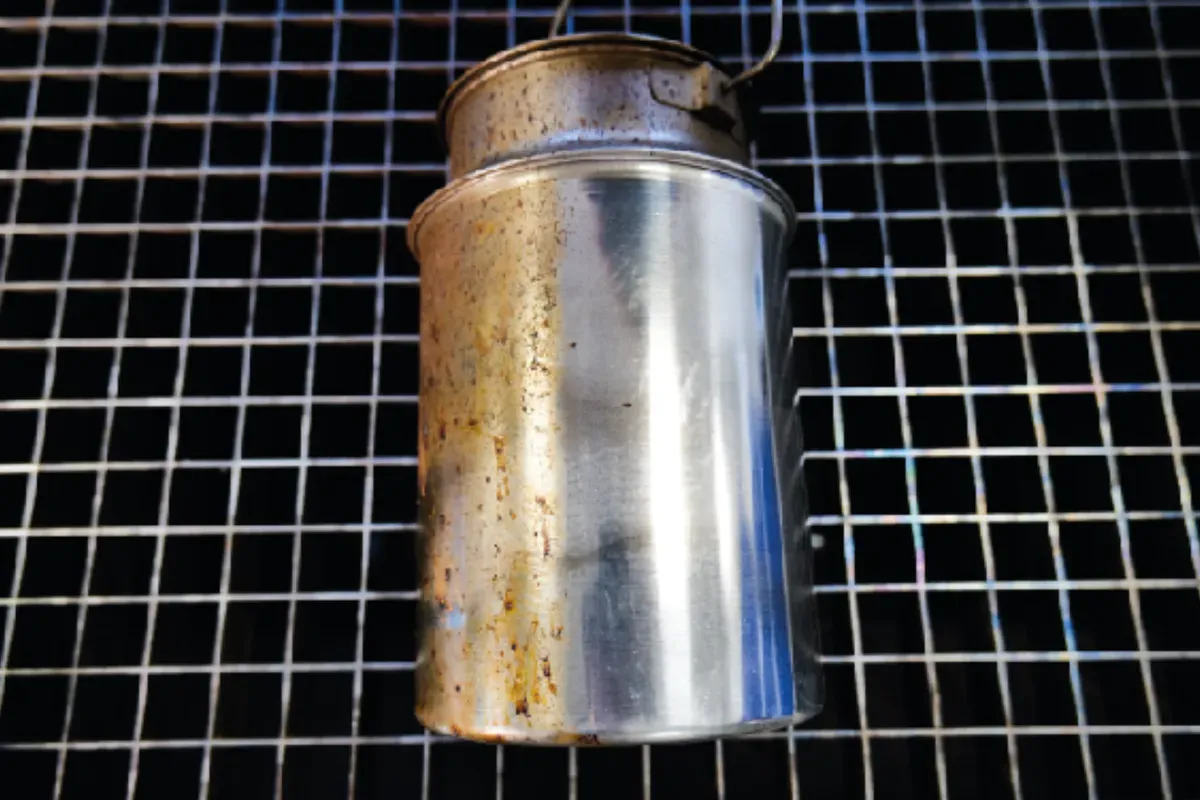
Rouille superficielle, calamine ou piqûres : distinguer le point de départ
Une poudre orangée récente et une couche compacte sur un assemblage ancien demandent des approches différentes. Photographiez la surface de près, puis l’ensemble de la pièce. Signalez aussi les endroits où les écailles se détachent et ceux où des creux sont visibles. Une description comme « acier très rouillé » ne suffit pas à dimensionner le poste.
Les degrés initiaux ci-dessous reprennent la présentation d’ISO 8501-1 donnée par Elcometer. Ils décrivent l’état de départ de l’acier. Ce ne sont ni des niveaux de puissance ni des degrés de propreté obtenus après traitement.
| État initial | Ce que l’on observe | Conséquence pour l’évaluation |
|---|---|---|
| A | Calamine adhérente couvrant largement l’acier, peu ou pas de rouille | Vérifier la calamine elle-même ; une machine destinée au dérouillage n’est pas automatiquement adaptée à son retrait |
| B | Début de rouille et calamine qui commence à s’écailler | Distinguer les parties décollées de celles qui restent fortement adhérentes |
| C | Calamine disparue par corrosion ou pouvant être grattée, légères piqûres visibles | Examiner les creux et définir les résidus acceptables avant remise en peinture |
| D | Calamine disparue, piqûres généralisées visibles | Contrôler l’état de la pièce et la perte de matière, au-delà du nettoyage |
Sur un acier piqué, l’élimination de la rouille révèle parfois un relief plus marqué que prévu. Le procédé ne comble pas les cavités. Pour un équipement sollicité mécaniquement, l’état de conservation relève d’un contrôle adapté à la pièce, pas du choix du nettoyeur.
Conservez une description de l’état initial avec les photos. Lors de l’évaluation du procédé, comparez ensuite la zone nettoyée au résultat convenu, en observant les bords et les fonds de creux. Si certaines parties exigent une reprise mécanique, elles doivent apparaître dans la méthode de travail et dans l’estimation du temps.
Pour des pièces portant aussi une ancienne peinture, séparez les couches dans la description de votre demande. La rouille visible à travers un revêtement n’est pas le seul matériau à retirer. Le changement de couche peut modifier les paramètres et les précautions. Signalez les protections ou traitements connus au lieu de supposer que toutes les zones sont de l’acier nu oxydé.
Quelle vitesse pour le dérouillage laser ?
La cadence dépend autant de la couche que de la machine. Une surface plane et dégagée se traite différemment d’un angle intérieur ou d’une pièce que l’on doit retourner. Le nombre de passages, le déplacement de la tête et le contrôle du résultat interviennent aussi. Demandez une cadence associée à un matériau, une couche et un critère de propreté.
Dans sa publication du 19 octobre 2018, 4JET indique, pour son propre système de 200 W, un dérouillage de 8 à 10 cm²/s. Ce sont les données de 4JET, pas celles des modèles proposés par LaserCaptain. La publication ne donne pas l’épaisseur de rouille correspondant à cette plage. Elle sert de repère documentaire, sans prédire votre production.
Une cadence de balayage ne représente pas nécessairement le débit du poste entier. Ajoutez le chargement, les changements d’orientation, le déplacement de l’aspiration et les contrôles. Pour comparer des propositions, gardez le même périmètre : temps sous faisceau d’un côté, temps complet par pièce de l’autre.
Un travail efficace se juge sur la pièce acceptée, pas uniquement sur la zone éclaircie pendant une courte vidéo. Précisez aussi la fréquence d’utilisation. Une opération récurrente sur des pièces semblables n’a pas les mêmes contraintes qu’un entretien ponctuel sur des géométries changeantes.
Là où la rouille résiste et où le métal reste fragile
La calamine intacte et fortement adhérente peut rendre l’ablation peu productive. KTA le souligne dans son analyse de la préparation de l’acier par laser pulsé : une préparation mécanique peut être nécessaire. Multiplier les passages sans critère d’arrêt n’est pas une réponse suffisante.
Le faisceau doit atteindre la zone à nettoyer. Les replis fermés, les faces cachées et les cavités compliquent le travail. Sur un assemblage, identifiez ce qui reste inaccessible et prévoyez une méthode complémentaire. Le résultat d’une face exposée ne prouve rien sur l’intérieur d’une jonction.
L’acier mis à nu peut rouiller de nouveau. Organisez le nettoyage, les contrôles et la protection anticorrosion selon la procédure du revêtement retenu. Évitez d’accumuler des pièces décapées sans savoir comment elles seront stockées ou protégées. L’appellation « laser anti-rouille » désigne ici un outil d’enlèvement, pas un traitement protecteur durable.
Laser, sablage ou meulage avant la protection anticorrosion ?
Le sablage peut retirer la corrosion et produire le profil recherché pour un revêtement. Le laser a des avantages quand le nettoyage doit rester localisé et que l’ajout d’abrasif gênerait la suite du travail. Une brosse ou un outil de meulage peut suffire pour certaines préparations ponctuelles, si la spécification du revêtement l’accepte.
Ne confondez pas absence de rouille visible et rugosité prescrite. Une préparation au laser ne remplit pas automatiquement une exigence établie pour le décapage par projection d’abrasif. Vérifiez la méthode admise, le contrôle demandé et la compatibilité avec la peinture. Le comparatif du laser et du sablage détaille ces choix.
Cette distinction compte pour l’entretien de structures, mais aussi pour la restauration de composants. Préserver une portée, préparer une reprise de soudure et enlever toute la corrosion d’une grande ossature sont des applications différentes. La méthode doit suivre le résultat nécessaire.
Si votre procédure actuelle utilise le sablage, relevez ce qu’elle apporte au-delà de l’enlèvement de la rouille. Est-ce le profil, la préparation de toute la pièce ou une exigence du donneur d’ordre ? Une solution de remplacement doit répondre à ces mêmes points. Vous pourrez alors comparer le temps complet et la qualité obtenue, sans opposer des machines qui accomplissent des tâches différentes.
Quelle machine laser pour enlever la rouille ?
Dans un nettoyeur à fibre avec tête manuelle, le « pistolet laser » est la partie guidée sur la pièce. Le générateur, le refroidissement et l’aspiration font aussi partie du poste à prévoir. Comparez l’ensemble installé, avec son accès aux pièces et son alimentation électrique.
Voici des caractéristiques déclarées par le fabricant, issues du relevé du catalogue du 23 septembre 2026. Les masses indiquées concernent les machines. Elles ne décrivent pas la tête manuelle. Ce tableau n’associe aucun modèle à une épaisseur de rouille ou à une cadence garantie.
| Modèle | Puissance laser | Fonctionnement | Refroidissement | Alimentation déclarée | Masse machine |
|---|---|---|---|---|---|
| ROD 100 Air | 100 W | Pulsé | Air | 230 V | 39 kg |
| ROD 300 Air | 300 W | Pulsé | Air | 230/110 V, 50/60 Hz | 39 kg |
| ROD 500 | 500 W | Pulsé | Eau | 230 V, 50 Hz | 240 kg |
Les données de la ROD 100 Air, de la ROD 300 Air et de la ROD 500 aident à examiner les contraintes d’implantation. Une puissance plus élevée ne remplace pas la validation du procédé. Demandez aussi comment le refroidissement et la manutention s’intègrent à votre atelier.
Pour une offre exploitable, décrivez la nuance du métal si elle est connue, l’état de rouille, la surface et le résultat après nettoyage. Mentionnez les revêtements présents et les produits chimiques utilisés auparavant. Précisez si la machine restera à poste fixe ou sera déplacée entre plusieurs emplacements.
Sécurité et aspiration avant de nettoyer
Selon la Suva, les appareils manuels de nettoyage relèvent de la classe 4. Les réflexions menacent aussi les personnes autour du poste. Une tête portable n’autorise donc pas une utilisation dans un atelier ouvert sans dispositif de protection.
La liste de contrôle Suva demande une aspiration fonctionnelle et suffisante des substances nocives. Les résidus retirés de la surface restent à gérer. La présence d’une ancienne peinture modifie l’évaluation ; consultez aussi la page sur le décapage de peinture et le guide de sécurité laser.
0 sur 4 points documentés
Questions fréquentes
Est-il possible d’enlever la rouille au laser ?
Oui, sur les zones accessibles au faisceau, avec des réglages adaptés à la couche et au métal. La corrosion profonde laisse des creux et une perte de matière que le nettoyage ne répare pas.
Quel est le prix d’une machine laser pour enlever la rouille ?
Le montant dépend du modèle et du périmètre de fourniture, dont l’aspiration et la protection de la zone. LaserCaptain établit une offre en CHF à partir de votre application.
Comprendre les facteurs de prix →Quelle est la meilleure solution pour enlever une rouille tenace ?
La réponse dépend de l’adhérence de la couche et du résultat exigé. Une calamine fortement adhérente ou une grande surface à rendre rugueuse peut justifier le sablage ou une préparation mécanique.
Un pistolet laser anti-rouille empêche-t-il la corrosion de revenir ?
Non. La tête manuelle enlève une couche existante, sans déposer de protection. L’acier mis à nu doit recevoir la protection prévue pour ses conditions d’exposition.
Peut-on dérouiller une carrosserie au laser ?
C’est une application à évaluer sur la tôle et son revêtement. L’échauffement, l’accès aux replis et l’état de corrosion imposent une vérification préalable. Une tôle perforée reste à réparer.
Sources
- Fraunhofer, principes du nettoyage par faisceau laser
- Elcometer, degrés initiaux de rouille selon ISO 8501-1
- 4JET, cadences publiées pour son système de 200 W
- KTA, préparation de l’acier par ablation laser et limites sur la calamine
- Sika, préparation des surfaces pour la protection anticorrosion
- Suva, soudage et nettoyage au laser en toute sécurité
- Suva, liste de contrôle 67205.f, janvier 2026
À lire aussi
- Décapage laser, sablage ou ponçage : quelle méthode choisir ?Laser, sablage, aérogommage, ponçage ou décapant chimique : résultat, déchets, poussière et coût comparés sur le métal, le bois et la pierre.
- Sécurité laser : ce que demande la SuvaClasse 4 en entreprise : zone laser, lunettes et casque, aspiration et formation. Ce que demande la Suva, avec une check-list pour le démarrage.
- Décapeurs et nettoyeurs laser pour les professionnels en SuisseDécapeurs et nettoyeurs laser pour ateliers et industrie en Suisse : machines refroidies par air ou par eau et critères de choix. Demandez une offre.
Quelle machine pour votre tâche ?
Indiquez-nous le matériau, la salissure et la surface approximative, si possible avec des photos. Vous recevez une proposition de machine et une offre en CHF.
ou par e-mail : info@lasercaptain.ch