Ratgeber
So funktioniert Laserreinigung: Prinzip und Grenzen
Ablation, Puls und Wellenlänge einfach erklärt: wie der Laser eine Schicht abträgt, was die Parameter bewirken und welche Vor- und Nachteile es hat.
Wie funktioniert Laserreinigung? Der Laser überträgt Lichtenergie auf Rost, Lack oder andere Verunreinigungen, die sich dadurch vom Grundmaterial lösen. Welche Schicht sich entfernen lässt und wie die Oberfläche danach aussieht, hängt von ihrer Lichtaufnahme, den Einstellungen und der Bearbeitungsdauer ab.
Wie funktioniert Laserreinigung: Ablation in einfachen Worten
Eine Oberfläche reflektiert einen Teil des einfallenden Lichts und nimmt einen anderen Teil auf. Die aufgenommene Energie erwärmt die bestrahlte Schicht. Bei ausreichender Intensität verdampfen oder zersetzen sich Bestandteile. Auch die schnelle Ausdehnung und die daraus entstehenden Spannungen lösen Material ab. Fraunhofer ILT beschreibt diese Mechanismen als zusammenwirkende Vorgänge. Die sichtbare Entfernung von Rost ist deshalb nicht einfach ein Wegblasen von Schmutz.
Der Fachbegriff lautet Laserablation, in englischen Unterlagen «laser ablation». Bei der Reinigung soll vor allem die unerwünschte Deckschicht auf die Strahlung reagieren. Unterscheiden sich ihre optischen Eigenschaften ausreichend von denen des Grundmaterials, lässt sich ein Arbeitsbereich zwischen brauchbarem Abtrag und unerwünschter Veränderung finden. Das erklärt die selektive Wirkung des Verfahrens. Es ist jedoch keine eingebaute Garantie gegen Beschädigungen.
Für jede Materialkombination gelten andere Bedingungen. Rost auf Stahl, Lack auf Aluminium und Rückstände auf einer Werkzeugform reagieren unterschiedlich. Schichtdicke, Haftung und die Beschaffenheit darunter beeinflussen das Ergebnis. Ein blanker Streifen beweist zunächst nur, dass dort Material entfernt wurde. Ob Rauheit, Masshaltigkeit oder eine spätere Beschichtung passen, muss zusätzlich geprüft werden.
Die oft beschriebene selbstbegrenzende Wirkung entsteht, wenn der freigelegte Untergrund die Strahlung anders aufnimmt als die entfernte Schicht. Fraunhofer ILT nennt dafür besonders die optischen Eigenschaften beider Materialien. Bleibt der Strahl zu lange auf einer Stelle oder ändern sich die Einstellungen, kann auch der Untergrund reagieren. Die Bedienperson muss deshalb wissen, wann das vereinbarte Reinigungsziel erreicht ist.
Beim Abtrag kann sich eine Wolke aus Dampf und ionisierten Bestandteilen bilden. Dafür steht in Fachtexten der Ausdruck «ablation plume». Diese Wolke ist eine Folge der Wechselwirkung; sie kann den Strahlweg beeinflussen. Helligkeit, Funken oder die Grösse einer sichtbaren Wolke eignen sich deshalb nicht als verlässliches Mass für die Güte der Reinigung. Beurteilt wird das Bauteil nach der Bearbeitung.
Schematische Darstellung der Ablation: Licht trifft auf die Deckschicht, Abtragprodukte werden abgesaugt. Keine Darstellung einer bestimmten Maschine oder Abtragsleistung.
- Laserstrahl
- Abgetragene Schicht
- Grundmaterial
Gepulst oder Dauerstrich: zwei Arten von Laserstrahlung
Gepulste Laser geben die Strahlung in kurzen zeitlichen Abschnitten ab. Zwischen den Pulsen liegt eine Pause. So lässt sich die Energie räumlich und zeitlich auf die Schicht konzentrieren, während die Wärme weniger Zeit hat, in tiefere Bereiche zu fliessen. Das hilft bei Reinigungsaufgaben, die wenig Erwärmung vertragen. Ganz ohne Wärmeeinwirkung arbeitet auch ein gepulstes System nicht.
Ein Dauerstrichlaser, oft mit CW bezeichnet, liefert während der eingeschalteten Bearbeitung kontinuierlich Strahlung. Die Wärmebelastung des Bauteils ist deshalb bei der Verfahrenswahl besonders zu beachten. Für flächige Aufgaben auf ausreichend unempfindlichen Untergründen kommt diese Betriebsart infrage. Die höhere angegebene mittlere Leistung allein sagt noch nichts über das bessere Reinigungsergebnis aus.
| Frage beim Vergleich | Gepulste Bearbeitung | Dauerstrichbearbeitung |
|---|---|---|
| Wie kommt die Strahlung an? | In einzelnen Pulsen | Während der Bearbeitung kontinuierlich |
| Worauf liegt ein typischer Schwerpunkt? | Kontrollierter Abtrag und begrenzte Erwärmung | Flächiger Abtrag bei tolerierbarer Wärmebelastung |
| Was muss geprüft werden? | Pulsfolge, Überlappung und Schichtreaktion | Verweildauer, Vorschub und Bauteilerwärmung |
| Was entscheidet über die Eignung? | Geforderte Oberfläche und konkrete Schicht | Geforderte Oberfläche und konkrete Schicht |
Die Tabelle beschreibt allgemeine Prozessunterschiede, keine Leistungsbewertung unserer Modelle. Auch die Bezeichnung «moduliert» verdient eine Rückfrage: Ein elektronisch ein- und ausgeschalteter CW-Strahl ist nicht automatisch mit den kurzen Pulsen einer gepulsten Quelle gleichzusetzen. Lassen Sie sich die Betriebsart im Datenblatt erklären, bevor Sie Wattangaben vergleichen.
Faserlaser: Wellenlänge und Material zusammen betrachten
Die Wellenlänge bestimmt mit, wie stark ein Stoff das Licht aufnimmt. Ytterbiumdotierte Fasern emittieren laut RP Photonics zwischen 1,0 und 1,1 µm. Die typische CO₂-Laser-Wellenlänge beträgt dort 10,6 µm. Diese allgemeinen Werte gehören zu verschiedenen Laserarten; sie sind keine technischen Angaben zu einer hier angebotenen Maschine.
Aus dem Wort «Faserlaser» folgt daher noch keine Eignung für jedes Material. Eine glänzende Metallfläche, eine matte Oxidschicht und ein organischer Lack absorbieren unterschiedlich. Selbst auf demselben Werkstoff verändert eine vorhandene Deckschicht die Energieaufnahme. Entscheidend ist die Kombination, die tatsächlich unter dem Bearbeitungskopf liegt.
Die Wellenlänge eines CO₂-Lasers erklärt auch nicht allein dessen Wirkungsgrad oder Reinigungsleistung. Für eine Maschinenwahl brauchen Sie ausserdem die Betriebsart, die Strahlführung und ein präzise beschriebenes Oberflächenziel. Allgemeine Angaben über Laserarten ersetzen diese Prüfung nicht. Gerade bei Holz, Kunststoff oder mineralischen Oberflächen ist eine pauschale Übertragung von Ergebnissen an Stahl ungeeignet.
Was die Parameter an der Oberfläche bewirken
Am Anfang steht die Energiedichte auf der bestrahlten Fläche. Ein stärker gebündelter Strahl verteilt seine Energie auf eine kleinere Fläche. Unterhalb der für den jeweiligen Prozess nötigen Intensität bleibt der gewünschte Abtrag aus; zu viel Energie verändert unter Umständen auch den Untergrund. Ein allgemein gültiger Schwellenwert für «Rost» lässt sich daraus nicht ableiten.
Bei gepulster Bearbeitung beeinflussen Pulsdauer und Wiederholrate die zeitliche Belastung. Der Scanner legt fest, wie die Strahlung über die Fläche läuft. Linienabstand und Überlappung bestimmen, welche Stellen wiederholt getroffen werden. Hinzu kommt der Vorschub der Bedienperson. Eine breite Reinigungsbahn verteilt die Bearbeitung anders als eine schmale, langsam geführte Bahn.
Auch der Abstand des Bearbeitungskopfs zur Oberfläche gehört zum Prozess. Ändert er sich an einer Rundung oder Kante, ändern sich die Bedingungen am Werkstück. Eine ebene Probe lässt deshalb noch keine sichere Aussage über verwinkelte Geometrien zu. Für wiederholbare Ergebnisse müssen die relevanten Einstellungen und die Führung des Handstücks zusammen dokumentiert sein.
Stellen Sie bei einem Vergleich nicht einfach alle Regler höher. Legen Sie zuerst fest, welches Ergebnis verlangt wird, und ändern Sie die Parameter nachvollziehbar. Nach jedem Schritt prüfen Sie Restschicht und Untergrund. Ein Prozess, der eine dunkle Beschichtung rasch entfernt, eignet sich nicht zwangsläufig zum schonenden Reinigen einer bereits blanken Fläche.
Strahlführung und Handbewegung gehören zusammen
Die Quelle erzeugt die Strahlung, die Optik im Bearbeitungskopf bringt sie auf die Oberfläche. Ein Scanner lenkt den fokussierten Strahl über ein Muster. Diese schnelle Bewegung und das langsamere Führen des Handstücks überlagern sich. Deshalb ist die sichtbare Breite einer Bahn nicht mit einer garantierten Flächenleistung gleichzusetzen. Ränder, Unterbrechungen und mehrfach bearbeitete Stellen verändern die Verteilung der Energie.
Für wiederkehrende Teile lohnt sich eine Arbeitsbeschreibung mit festgehaltenen Einstellungen, Abstand und Prüfkriterien. ändert sich die Beschichtung, muss der Prozess erneut beurteilt werden. Eine gespeicherte Einstellung für eine bestimmte Farbe gilt nicht automatisch für einen anderen Lackaufbau. Auch ein Austausch der Optik oder eine andere Bearbeitungsgeometrie kann eine erneute Prüfung verlangen. Massgebend bleiben die Unterlagen und Freigaben für das jeweilige Lasersystem.
Vorteile und Nachteile für die industrielle Reinigung
Der Strahl berührt das Bauteil nicht mechanisch. Eine Bearbeitung lässt sich auf ausgewählte Oberflächen begrenzen, etwa auf eine Fügezone oder eine zugängliche Stelle einer Form. Es werden keine Schleifkörner zugesetzt, die später aus dem Werkstück entfernt werden müssten. Diese Eigenschaften machen die Technologie für bestimmte Anwendungen in Fertigung und Unterhalt interessant.
Die optische Zugänglichkeit setzt eine klare Grenze. Was der Strahl nicht erreicht, wird nicht gereinigt. Tiefe Kanäle, verdeckte Rückseiten und Hinterschneidungen verlangen einen anderen Zugang oder ein anderes Verfahren. Bei dicken Beschichtungen steigt der Aufwand für den Abtrag. Ob sich die Methode gegenüber Schleifen oder Strahlen lohnt, hängt vom gesamten Arbeitsablauf ab, einschliesslich Rüsten und Schutzmassnahmen.
Der Laser stellt auch kein verlorenes Material wieder her. Nach der Rostentfernung bleiben vorhandene Korrosionsnarben sichtbar. Ebenso ersetzt eine optisch saubere Fläche nicht automatisch die verlangte Oberflächenvorbereitung vor dem Lackieren. Die nachfolgende Arbeit bestimmt, welche Restschicht, Rauheit oder Sauberkeit zulässig ist. Dazu finden Sie mehr unter Oberflächenvorbereitung und beim Vergleich mit Strahlen und Schleifen.
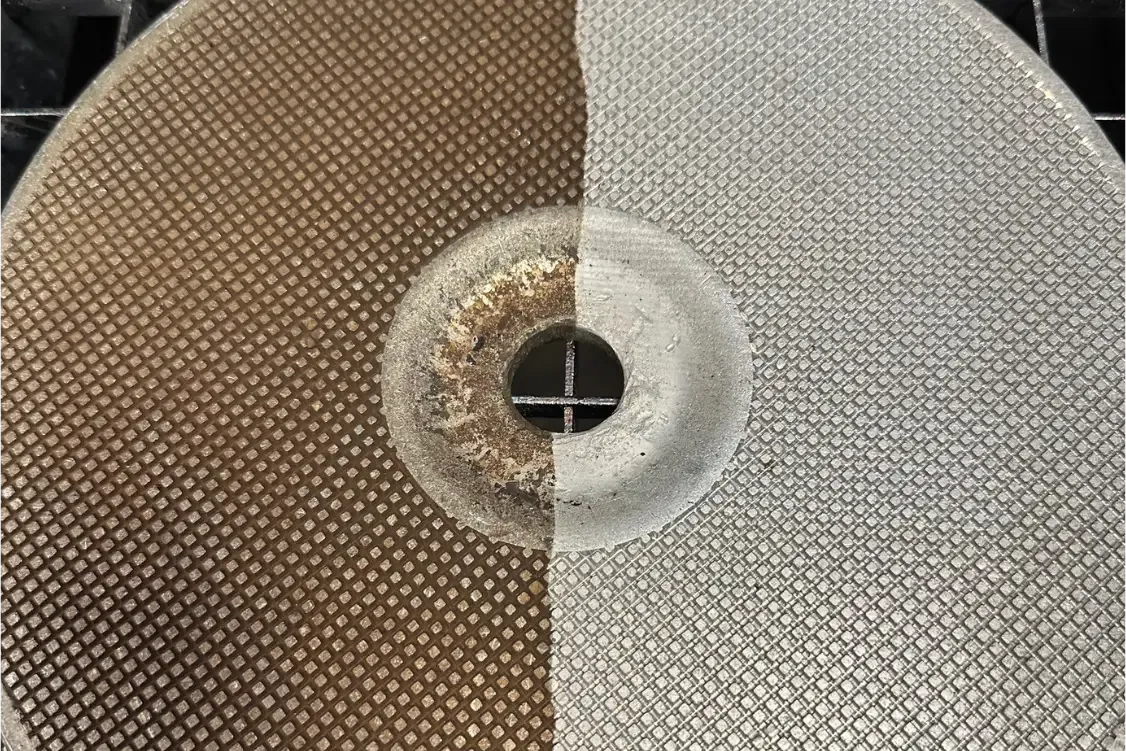
Herstelleraufnahme: strukturierte Scheibe mit teilweise gereinigter Oberfläche.
Umwelt: weniger Zusatzstoffe, Rauch trotzdem absaugen
Reinigen ohne Wasser und ohne chemische Reinigungsmittel beschreibt den Verzicht auf zugesetzte Medien im eigentlichen Abtrag. Der entfernte Stoff verschwindet dadurch nicht. Es entstehen Partikel, Rauch und je nach Schicht auch gasförmige Stoffe. Fraunhofer ILT beschreibt das Erfassen und Filtern der Abtragprodukte direkt an der Bearbeitungsstelle als Teil des Prozesses.
Eine ökologische Reinigung beurteilt man deshalb anhand der ganzen Aufgabe. Strombedarf, Filter, entsorgte Rückstände und die vermiedenen Hilfsmittel gehören in dieselbe Betrachtung. Die Bezeichnung «umweltfreundlich» allein sagt darüber wenig aus. Auch eine kleine sichtbare Rauchfahne ist kein Nachweis für unbedenkliche Luft. Das BAG verlangt bei der Materialbearbeitung mit Laser eine wirksame Schadstoffabsaugung.
Ein vereinbartes Oberflächenziel sollte so beschrieben sein, dass es später geprüft werden kann. Für eine Sichtfläche kann das ein gleichmässiges Erscheinungsbild sein, für eine technische Verbindung gelten andere Kriterien. Entscheidend ist, die nötige Prüfung vor der Bearbeitung festzulegen und nicht erst am fertigen Teil darüber zu entscheiden.
Eine Maschine nach dem Oberflächenziel wählen
Beschreiben Sie vor der Auswahl den Werkstoff, die zu entfernende Schicht und den Zustand danach. Muss eine Passfläche masshaltig bleiben? Folgt eine Beschichtung? Soll nur ein begrenzter Abschnitt gereinigt werden? Diese Fragen sind für die Wahl aussagekräftiger als eine möglichst hohe Wattzahl. Fotos helfen bei der Einordnung, belegen aber weder Schichtzusammensetzung noch eine erreichbare Flächenleistung.
0 von 4 vorhanden
Handgeführte Reinigungsanlagen gehören nach Suva zur Laserklasse 4. Für den Betrieb brauchen Sie ein passendes Sicherheitskonzept, technische Abschirmung und instruierte Mitarbeitende. Die Einzelheiten stehen unter Laserschutz in der Schweiz. Unsere Geräteübersicht ordnet die verfügbaren Maschinen nach Bauart und bestätigten Daten ein.
Häufige Fragen
Wie funktioniert ein Reinigungslaser?
Die Deckschicht nimmt Laserlicht auf. Wärme und mechanische Spannungen lösen sie vom Untergrund; eine Absaugung erfasst die Abtragprodukte. Die Einstellungen müssen zu Schicht und Material passen.
Welche Nachteile hat die Laserreinigung?
Der Strahl braucht Zugang zur Oberfläche. Dicke Schichten und grosse Flächen können viel Bearbeitungszeit verlangen. Hinzu kommen Laserbereich, Absaugung und das Risiko thermischer Veränderungen.
Was kann man mit Laser reinigen?
Zu den Anwendungen zählen Rost, Lack, Öl und Fertigungsrückstände. Ob eine bestimmte Kombination aus Schicht und Untergrund geeignet ist, muss vor der Bearbeitung geklärt werden.
Anwendungen nach Material →Was kostet eine Stunde Laserreinigung?
Arbeitskosten hängen von Schicht, Zugänglichkeit und Schutzmassnahmen ab. LaserCaptain verkauft Maschinen und nennt keinen Tarif für Reinigungsarbeiten; für ein Gerät erhalten Sie eine Offerte.
Kostenfaktoren beim Gerätekauf →Was bedeutet Laserablation?
Ablation bezeichnet Materialabtrag durch intensive Laserstrahlung. Bei der Reinigung soll die unerwünschte Schicht abgetragen werden, während die geforderte Beschaffenheit des Untergrunds erhalten bleibt.
Quellen
- RP Photonics Encyclopedia: Laser Cleaning, Dr. Rüdiger Paschotta
- RP Photonics Encyclopedia: Laser Ablation
- RP Photonics Encyclopedia: Rare-earth-doped Fibers
- RP Photonics Encyclopedia: CO2 Lasers
- Fraunhofer ILT: Reinigen mit Laserstrahlung
- Fraunhofer ILT: Umweltschonendes Laserstrahl-Reinigen, SPECTARIS-Studie 2019
- Deng et al., Materials 2022: Laser Cleaning of Aluminium Alloys
- Suva: Sicheres handgeführtes Laserschweissen und Laserreinigen
- P-Laser: Unterschied zwischen moduliertem CW-Laser und gepulstem Laser
- BAG: Faktenblatt Materialbearbeitung mit Laser, 2025
Weiterlesen
- Laserschutz bei der Laserreinigung: was die Suva verlangtLaserklasse 4 im Betrieb: Laserbereich, Schutzbrille und Helm, Absaugung und Schulung. Was die Suva verlangt, mit Checkliste für den ersten Einsatz.
- Anwendungen nach Aufgabe, Material und BrancheWas sich mit dem Laser entfernen lässt: Rost, Lack, Öl, Zunder und Oxide auf Metall, Holz und Stein. Mit Grenzen und Beispielen nach Branche.
- Laserreinigungsgeräte für Betriebe in der SchweizLuft- und wassergekühlte Laserreinigungsgeräte für Werkstatt und Industrie im Vergleich: das passende Gerät wählen und eine Offerte anfragen.
Welches Gerät passt zu Ihrer Aufgabe?
Schreiben Sie uns Material, Verschmutzung und ungefähre Fläche, gern mit Fotos. Sie erhalten einen Gerätevorschlag und eine Offerte in CHF.
oder per E-Mail: info@lasercaptain.ch