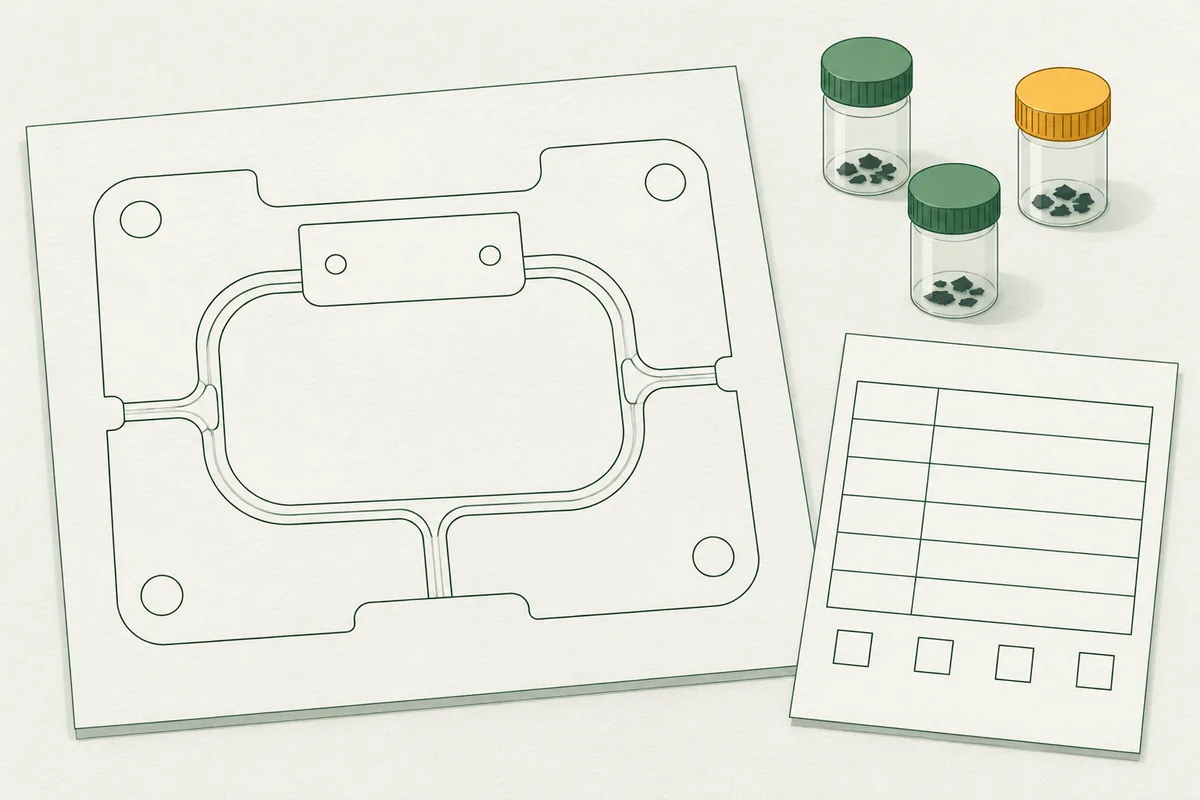
Pour préparer un projet de « nettoyage laser moule », identifiez le dépôt, le matériau et les surfaces à préserver, puis fixez les contrôles d’acceptation. Le choix d’une machine vient après cet examen : une empreinte débarrassée de son film visible peut encore présenter une modification de surface incompatible avec le produit moulé.
Nettoyage laser moule : dresser une carte de l’outil
Commencez par la référence du moule, sa révision et son usage : injection de thermoplastique, moulage d’élastomère ou autre procédé. Ajoutez une vue générale et des détails localisés. Conservez les mêmes repères sur le plan, les photos et la fiche de contrôle pour retrouver les observations sans ambiguïté.
Séparez les empreintes, les plans de joint, les évents, les gravures et les inserts. Indiquez aussi les parties exclues de l’évaluation. Sur un outil comportant plusieurs empreintes, relevez les écarts de salissure au lieu de choisir seulement la face la plus accessible pour représenter l’ensemble.
Pour chaque zone, notez la matière réelle et son état de surface. « Moule métallique » reste trop vague si un insert diffère du corps ou si une empreinte porte un revêtement. Recherchez les références dans le dossier d’outillage. Une nuance inconnue ou un traitement non documenté doit rester signalé comme tel, sans déduction à partir de l’aspect.
La page des applications du nettoyage laser présente les autres couples support et dépôt à examiner.
Identifier le dépôt et la cause de son accumulation
Le Fraunhofer IFAM décrit les dépôts dans les moules d’injection comme un phénomène lié, entre autres, à la matière transformée et à ses produits de dégradation. Les composés légers peuvent obstruer les évents, tandis que des constituants plus lourds forment un film dans l’empreinte. L’institut souligne aussi que des dépôts vieillis peuvent devenir plus difficiles à retirer et s’accompagner d’une microcorrosion de l’outil.
Relevez la matière moulée, les additifs connus, les agents de démoulage et les produits d’entretien employés. Joignez les fiches techniques et les fiches de données de sécurité disponibles. Décrivez séparément le film adhérent, les particules et les accumulations dans les creux. N’identifiez pas un dépôt comme du carbone ou du silicone d’après sa seule couleur.
Documentez son apparition : changement de matière, dérive progressive en production ou arrêt prolongé, si ces informations sont connues. Précisez la méthode actuelle de nettoyage et les défauts qui motivent la recherche d’une autre solution. Retirer le dépôt ne supprime pas nécessairement sa cause ; transmettez ces observations au responsable du procédé de moulage.
Fixer ce qui doit rester intact dans chaque zone
Le Fraunhofer IFAM présente le laser comme un outil de nettoyage et de modification de surface. Selon le système et les paramètres, la chimie de surface et la topographie peuvent changer. Si vous devez conserver un poli, une texture ou un revêtement fonctionnel, prévoyez comment contrôler leur conservation.
Écrivez les critères avant l’évaluation. Le tableau ci-dessous est une grille éditoriale à compléter avec votre service qualité, sans seuil universel de tolérance.
Faites glisser le tableau →
| Zone à repérer | Données à renseigner | Contrôle à définir |
|---|---|---|
| Empreinte polie | Nuance, poli de référence, film à retirer | Comparer le brillant et rechercher des marques avec des conditions d’observation fixées. |
| Empreinte texturée | Texture prescrite, détail de référence, dépôt dans les creux | Vérifier le relief et son transfert sur la pièce moulée selon le dossier qualité. |
| Insert ou surface revêtue | Matière, traitement, limites et état initial | Définir avec le spécialiste matière les contrôles du revêtement et de ses raccords. |
| Évent ou rainure | Accès, géométrie connue, emplacement des accumulations | Vérifier l’état et la fonction sur toute la zone visée, y compris les parties masquées. |
| Plan de joint et arête | Portée fonctionnelle, défauts déjà présents | Contrôler les dimensions et l’état prescrits par le dossier d’outillage. |
| Fond de cavité | Profondeur, visibilité, obstacles au faisceau et au captage | Documenter la zone réellement atteinte et les résidus restants. |
Les méthodes et les limites d’acceptation appartiennent au dossier de votre outil. Cette carte ne remplace pas une qualification du procédé.
Choisissez des contrôles capables de distinguer le dépôt restant d’une altération du support. Une observation sous éclairage défini, une mesure de rugosité ou un examen du revêtement répondent à des questions différentes. Le responsable qualité détermine lesquels sont nécessaires et avec quels moyens. Si le dépôt masque déjà la surface, consignez cette limite dans l’état initial.
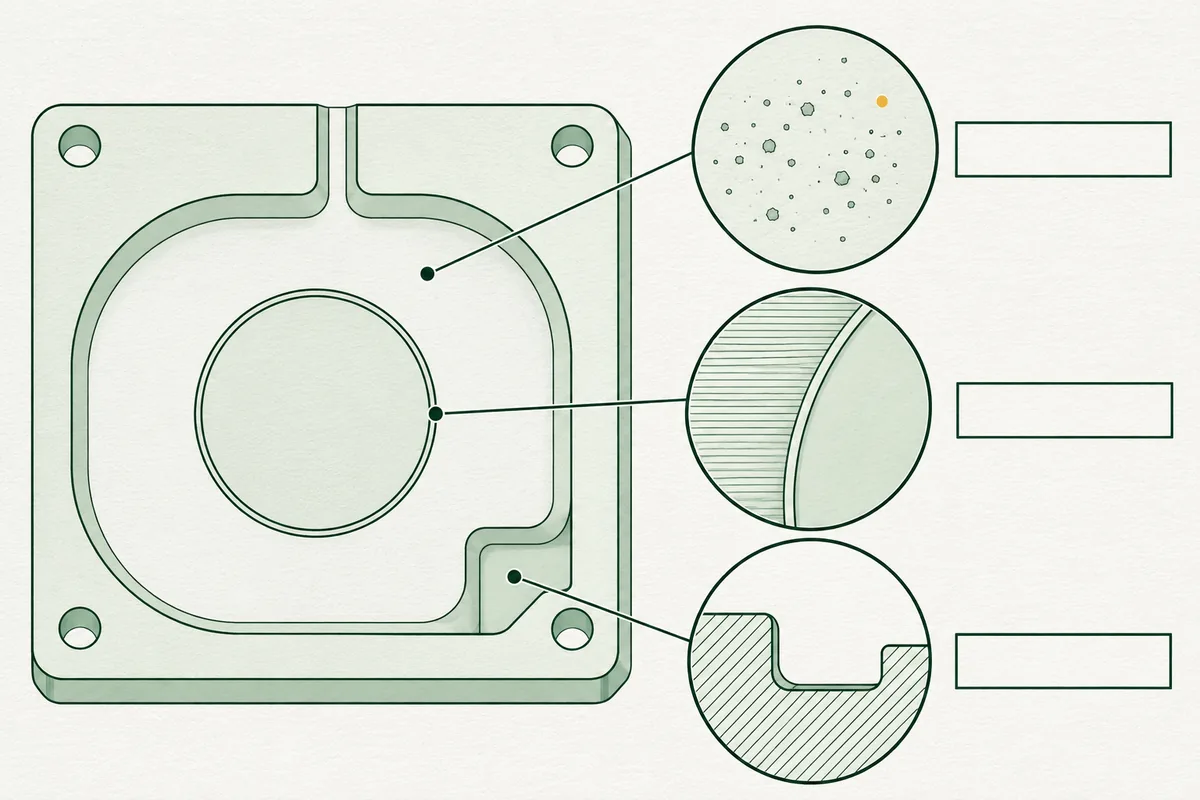
Le schéma relie des endroits différents d’un même outil à leurs observations. Il ne montre ni un résultat de nettoyage ni des critères déjà satisfaits.
Délimiter une évaluation et ses conditions d’arrêt
Choisissez une zone représentative avec le responsable outillage. Elle doit présenter le dépôt et la finition concernés, tout en restant compatible avec les contrôles prévus. Un coupon plat peut aider à examiner une matière, mais il ne reproduit pas nécessairement un fond de cavité, une gravure ou la limite d’un insert. Écrivez ce qu’il représente et ce qu’il laisse sans réponse.
Avant toute intervention, faites approuver le périmètre et les critères d’arrêt. Une variation de brillant non admise, une marque sur une arête, un changement de texture ou une modification du revêtement sont des motifs à examiner immédiatement. Si un critère n’est pas mesurable avec les moyens disponibles, il reste ouvert. Poursuivre jusqu’à obtenir un aspect uniforme ne constitue pas une méthode de contrôle.
Le protocole doit identifier la configuration, l’optique, les réglages utilisés et les conditions de traitement. Notez l’accès, l’orientation, le parcours, les passages et l’état thermique de l’outil. Ces éléments servent à expliquer l’observation et à retrouver les conditions évaluées. Cet article ne fournit aucune recette de réglage à appliquer à une empreinte.
Comparez les contrôles prévus sur les mêmes repères, en conservant les observations initiales. Pour la remise en production, le service qualité précise si l’examen de pièces moulées et le suivi des démoulages sont nécessaires. Une zone plane acceptée ne suffit pas à conclure pour l’ensemble du moule. Les parties non examinées doivent rester identifiables dans le compte rendu.
Compléter la fiche sans transformer les inconnues en réponses
Utilisez ce bloc pour préparer votre dossier. Cochez une rubrique seulement lorsque l’information et son document de référence sont disponibles. Conservez à côté de la carte les questions à transmettre au mouliste, au fournisseur de revêtement ou au spécialiste de l’analyse des dépôts.
0 sur 7 rubriques documentées
Le compteur indique quelles rubriques sont renseignées. Il ne valide pas la compatibilité du matériau, la sécurité du poste ou le choix d’une machine. Une rubrique renseignée peut encore contenir une restriction qui interdit de poursuivre sur la zone concernée.
Prévoir la protection du poste dès l’examen du moule
La Suva classe les installations manuelles de nettoyage laser en classe 4. Le faisceau et ses réflexions présentent un danger pour les yeux et la peau. Elle demande une personne responsable de la protection laser, un concept de sécurité écrit, une zone protégée et une aspiration des substances nocives.
Faites examiner le poste par un spécialiste de la sécurité laser à partir des prescriptions de la Suva et de la notice de l’installation. Pour le captage et les résidus, associez une personne compétente en ventilation et en risques chimiques. Un essai de petite surface reste une opération laser ; sa durée limitée ne dispense pas d’organiser les protections.
L’accès à un moule monté doit aussi être évalué avec le responsable de la presse. Identifiez les mouvements dangereux, les éléments voisins à protéger et les conditions de consignation. Si le faisceau ou le captage ne peuvent atteindre une zone dans cette configuration, signalez-la comme non couverte par le scénario prévu.
Faites vérifier l’alimentation de l’ensemble par un électricien, avec les données de la machine et de ses auxiliaires. L’ESTI rappelle la nécessité d’une fiche adaptée aux caractéristiques électriques de l’appareil. Le raccordement et les éventuelles adaptations de l’atelier doivent être clarifiés avant de retenir la configuration.
Choisir une configuration à partir du travail complet
Comparez les machines de nettoyage laser à partir de votre dossier. Examinez la configuration proposée en fonction des surfaces à conserver, de la géométrie, du guidage et du captage. Une puissance affichée ne décrit ni le comportement d’un revêtement ni l’accès à une rainure.
Définissez aussi les opérations à inclure dans le temps de travail : manutention, éventuel démontage, préparation du poste, traitement, contrôle et remontage. Sans ce périmètre, un temps annoncé pour une zone dégagée ne renseigne pas sur l’arrêt complet de votre outil. N’attribuez pas de cadence à votre moule à partir d’une autre application.
Si vous disposez de vidéos ou de retours d’utilisateurs, notre article sur la lecture des avis de décapage laser explique comment repérer les informations manquantes. Joignez seulement les éléments utiles à votre demande et précisez les différences avec votre outil.
Pour demander une offre à LaserCaptain, transmettez la carte, les références disponibles et les critères d’acceptation. Demandez que la configuration, les auxiliaires compris et les points restant à résoudre soient précisés. Un résultat insuffisant, une surface altérée ou une zone inaccessible peuvent conduire à conserver une autre méthode de nettoyage pour tout ou partie de l’outil.
Méthode de la rédaction et limites du dossier
La rédaction s’appuie sur les publications ouvertes du Fraunhofer IFAM, de la Suva et de l’ESTI citées ci-dessous. La carte et le tableau sont une proposition de préparation documentaire, sans résultats d’essais réalisés par LaserCaptain. Sur votre outil, restent à vérifier la composition du dépôt, la réaction des surfaces, les zones accessibles et le respect des critères définis par les responsables outillage et qualité.
Questions fréquentes
Le nettoyage laser convient-il à tous les moules ?
Non. Le matériau, la finition, le revêtement, le dépôt et l’accès à chaque zone doivent être examinés. Un résultat sur une face plane ne valide ni les fonds de cavité ni les inserts d’un autre matériau.
Quels dépôts faut-il décrire avant une évaluation ?
Indiquez la matière transformée, les agents de démoulage et les produits d’entretien connus. Localisez les films, les particules et les accumulations. Signalez les compositions inconnues au lieu de les déduire de la couleur.
Comment vérifier une empreinte polie ou texturée ?
Documentez son état initial et fixez avec le responsable qualité les contrôles adaptés au brillant, au relief et à la fonction. Les critères viennent du dossier de l’outil et du produit moulé ; une photo seule ne démontre pas leur respect.
Peut-on nettoyer un moule sans le démonter ?
L’accès au faisceau, le captage des émissions et la protection du poste doivent être réalisables. Les zones masquées restent à traiter ou à contrôler autrement. L’état monté ne peut donc pas être retenu comme une condition acquise.
Quelle puissance de machine choisir pour un moule ?
La puissance seule ne répond pas à la question. Décrivez les zones, les dépôts, les surfaces à conserver, les contrôles d’acceptation et le travail complet attendu. Ces données servent à discuter la configuration et le contenu de l’offre.
Sources
- Fraunhofer IFAM, Belagsbildung im Spritzgiesswerkzeug : origine et retrait des dépôts dans les moules d’injection
- Fraunhofer IFAM, Lasertechnik für die Oberflächenbehandlung : nettoyage et modification des surfaces
- Suva, Soudage et nettoyage au laser en toute sécurité
- ESTI, Matériels électriques et surveillance de marché : fiches et alimentation des appareils