Der Unterschied zwischen Faserlaser und CO2-Laser liegt für die industrielle Reinigung vor allem in der Wellenlänge und damit in der Lichtaufnahme von Deckschicht und Untergrund. Beide Quellentypen kommen für Reinigungsprozesse infrage; welcher passt, entscheidet die konkrete Materialkombination mit dem geforderten Oberflächenzustand. Eine gute Schnittkante oder eine deutliche Gravur beweist keine schonende Reinigung.
Reinigen, schneiden oder gravieren: Welches Ergebnis brauchen Sie?
Beim Reinigen soll eine unerwünschte Schicht verschwinden, während das Bauteil seine geforderten Eigenschaften behält. Eine Gravur verändert dagegen gezielt die Oberfläche; beim Schneiden wird das Werkstück getrennt. Wer diese Aufgaben in einer Vergleichsliste vermischt, bewertet unter Umständen genau die Eigenschaft positiv, die beim Reinigen zum Ausschluss führt: den Abtrag des Grundmaterials.
Im Werkhof soll etwa ein Belag von einer Stahlhalterung entfernt werden. Bei einer beschichteten Kontaktstelle in der Fertigung kommt eine weitere Bedingung hinzu: Die umliegende Beschichtung soll erhalten bleiben. Schreiben Sie das gewünschte Ergebnis auf, bevor Sie Maschinen vergleichen.
Das Fraunhofer IFAM beschreibt selektives Entschichten als einen von Materialkombination und Parametern abhängigen Prozess. Auch der Erhalt einer darunterliegenden Schicht ist somit eine zu prüfende Eigenschaft. Ein Video, das nur den sichtbaren Abtrag zeigt, beantwortet diese Frage nicht.
Unterschied Faserlaser und CO2-Laser: Was nimmt die Oberfläche auf?
Die Wellenlänge beeinflusst, welcher Anteil des Lichts aufgenommen, reflektiert oder durchgelassen wird. Für die Reinigung müssen Sie zwei Stoffe betrachten: die abzutragende Schicht und den Untergrund. Ein Absorptionswert für blankes Metall beschreibt deshalb noch nicht, was auf lackiertem oder oxidiertem Metall passiert.
Im hier betrachteten Vergleich geht es um Faserlaser nahe 1 µm und CO2-Laser bei 10,6 µm. Die Dissertation des Instituts für Strahlwerkzeuge erläutert, dass sich die Absorption von Metallen bei diesen Wellenlängen unterscheidet. Die dortigen Grundlagen behandeln auch Schweissprozesse. Aus ihnen lässt sich keine Reinigungsleistung für eine beschichtete Detailgeometrie berechnen.
Tabelle seitlich verschieben →
| Prüfpunkt | Faserlaser nahe 1 µm | CO2-Laser bei 10,6 µm |
|---|---|---|
| Wellenlänge | Kurzwelligeres Infrarot im betrachteten Vergleich | Längerwelliges Infrarot im betrachteten Vergleich |
| Blanker Stahl und Kupfer | Höhere Absorption als bei 10,6 µm unter den beschriebenen Bedingungen | Geringere Absorption als nahe 1 µm unter den beschriebenen Bedingungen |
| Lichtaufnahme | Schicht und Untergrund für diese Wellenlänge beurteilen | Schicht und Untergrund für diese Wellenlänge beurteilen |
| Betriebsart | Puls- oder Dauerstrichbetrieb gesondert nachfragen | Puls- oder Dauerstrichbetrieb gesondert nachfragen |
| Beleg der Eignung | Reinigungsziel an repräsentativer Probe erreichen | Reinigungsziel an repräsentativer Probe erreichen |
| Unzureichender Nachweis | Metall lässt sich gravieren oder schneiden | Ein organischer Werkstoff lässt sich gravieren oder schneiden |
Allgemeiner Technologievergleich nach IFSW und Fraunhofer ILT. Der Absorptionsvergleich gilt für Raumtemperatur und senkrechten Strahleinfall, nicht für beschichtete Teile. Die Wellenlängen sind keine Angaben zu unseren Modellen; die Tabelle vergleicht weder Abtragsraten noch Gerätepreise.
Ein stärker absorbierender Untergrund ist beim Reinigen nicht automatisch erwünscht. Er nimmt ebenfalls Energie auf und kann sich verändern. Die Schicht muss sich mit Einstellungen entfernen lassen, bei denen der Untergrund die Abnahmekriterien noch erfüllt. Der dafür nutzbare Einstellbereich heisst Prozessfenster.
Fraunhofer ILT erklärt in der SPECTARIS-Studie, dass ein Prozess idealerweise selbstbegrenzend ausgelegt wird. Das ist eine Bedingung der Prozessauslegung. Es bedeutet keine automatische Abschaltung, sobald eine Fläche blank erscheint. Zum Ablauf des Abtrags lesen Sie den Ratgeber zum Prinzip der Laserreinigung.
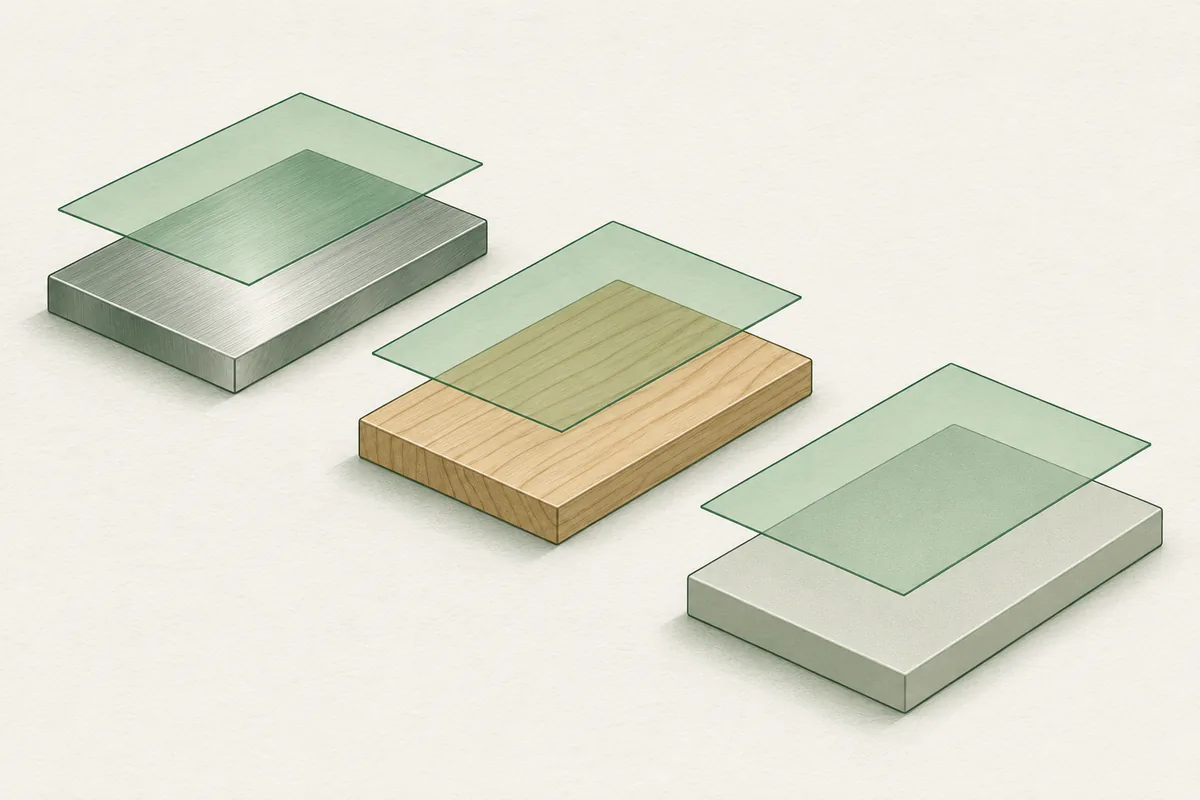
Die getrennt gezeichneten Schichten stehen für eine Prüfaufgabe: Was soll abgetragen werden, und was muss darunter erhalten bleiben? Die Illustration zeigt weder einen realen Schichtaufbau noch ein Reinigungsergebnis.
Vom Material zur Prüfaufgabe
Die Einteilung «Faserlaser für Metall, CO2-Laser für organische Stoffe» reicht zum Kaufentscheid nicht aus. Fraunhofer ILT nennt in seiner Broschüre zur Laserreinigung ausdrücklich auch CO2-Quellen. Ein Ausschluss allein nach dem Quellentyp wäre deshalb falsch. Entscheidend bleibt der Unterschied zwischen dem Bearbeiten eines Stoffes und dem selektiven Entfernen einer Schicht darauf.
Material wählen: Welche Grenze müssen Sie prüfen?
Die Materialauswahl grenzt die Fragen ein. Sie ist keine Freigabe für eine Laserart.
Schritt 1 von 4
Stahl und Edelstahl
Rost, Lack und Fertigungsrückstände getrennt beschreiben. Legen Sie fest, welche Rauheit, Restschicht und Verfärbung zulässig sind. Vergleichen Sie die Quellen am selben Schichtaufbau.
- 01
Stahl und Edelstahl
Rost, Lack und Fertigungsrückstände getrennt beschreiben. Legen Sie fest, welche Rauheit, Restschicht und Verfärbung zulässig sind. Vergleichen Sie die Quellen am selben Schichtaufbau.
- 02
Aluminium
Legierung und vorhandene Oberflächenbehandlung angeben. Vorher klären, ob eine Oxid- oder Schutzschicht entfernt werden darf. Die Abnahme muss zur späteren Nutzung der Fläche passen.
- 03
Holz
Farbton, Struktur und zulässigen Substanzverlust festlegen. CO2-Bestrahlung hat in Untersuchungen Holzfarbe und chemische Bestandteile verändert. Eine gelungene Gravur belegt keine Eignung zur Reinigung.
- 04
Kunststoff und Verbund
Den genauen Aufbau statt nur die Materialgruppe nennen. Festlegen, ob eine Beschichtung, die Matrix oder eine Funktionsschicht erhalten bleiben muss. Ohne diesen Befund keine pauschale Zuordnung zu Faser- oder CO2-Laser vornehmen.
Bei Holz ist die Grenze besonders anschaulich. Kubovsky und Mitautoren untersuchten CO2-Bestrahlung an Laubhölzern und fanden mit steigender Bestrahlungsdosis eine Verdunkelung sowie chemische Veränderungen. Die Arbeit untersucht keine hier angebotene Maschine. Sie belegt, weshalb die Bearbeitbarkeit von Holz kein Nachweis für den Erhalt seiner Oberfläche ist.
Bei einer lackierten Aluminiumhalterung muss die technische Frage anders lauten: Darf nur der Decklack verschwinden oder auch die Vorbehandlung darunter? Wer beides als «Farbe entfernen» bezeichnet, lässt das Abnahmekriterium offen. Klären Sie diese Grenze mit der zuständigen Person für den nachfolgenden Klebe-, Beschichtungs- oder Montageprozess.
Pulsbetrieb und Wattzahl getrennt vergleichen
«Faserlaser» bezeichnet keine bestimmte zeitliche Abgabe der Strahlung. Fraunhofer ILT entwickelt Faserquellen für Puls- und CW-Betrieb. CW steht für Dauerstrich. Die Entscheidung zwischen diesen Betriebsarten ist eine eigene Frage neben der Wellenlänge.
Für den Schichtabtrag nennt Fraunhofer ILT die Wellenlänge, Intensität, Wechselwirkungszeit und Materialeigenschaften als Einflussgrössen. Eine grössere mittlere Laserleistung beantwortet deshalb weder die Frage nach der Schonung des Untergrunds noch die nach der tatsächlich benötigten Bearbeitungszeit.
Verlangen Sie eine Beschreibung der verwendeten Betriebsart und Bearbeitungseinstellungen. Halten Sie fest, wie der Strahl über die Fläche geführt wird und wie wiederholte Überfahrten beurteilt werden. Wenn ein Vergleich nur Wattzahlen nennt, fehlt die Verbindung zum Reinigungsziel. Dasselbe gilt für pauschale Aussagen über Stromverbrauch, Unterhalt oder Lebensdauer ohne Daten der konkreten Anlage.
Vor der Gerätewahl: Eine Probe mit Abnahmekriterien beurteilen
Wählen Sie eine Probe, die den späteren Einsatz abbildet. Ein ebenes Muster mit einer dünnen, gleichmässigen Schicht sagt wenig über Bauteile mit wechselnder Beschichtung und schwer erreichbaren Kanten aus. Nehmen Sie auch die schwierigste noch regelmässig vorkommende Stelle in die Bewertung auf. Die Prüfung gehört in einen fachgerecht eingerichteten Laserbereich.
Dokumentieren Sie den Ausgangszustand und legen Sie vor dem Abtrag fest, wie das Ergebnis beurteilt wird. Für eine Sichtfläche zählt etwa der erhaltene Farbton. Für eine Fügefläche muss die zuständige Fachperson bestimmen, wie die Eignung für den nächsten Prozess nachgewiesen wird. Ein helleres Foto genügt dafür nicht.
Vergleichen Sie Ausführungen mit denselben Kriterien. Erfassen Sie neben der Bearbeitung auch Positionieren, Abschirmen und Nachkontrolle. Notieren Sie verbliebene Schichtreste und notwendige Nacharbeit. So wird sichtbar, ob eine vermeintlich schnelle Lösung im gesamten Arbeitsablauf brauchbar ist.
Bewahren Sie nach Möglichkeit ein unbearbeitetes Referenzstück mit demselben Schichtaufbau auf. Ordnen Sie jeder bearbeiteten Probe die verwendete Quelle, Einstellungen und Bearbeitungsfolge zu. Dazu gehören auch Unterbrechungen oder zusätzliche Überfahrten. Ohne diese Zuordnung lässt sich ein brauchbares Ergebnis später schwer einer bestimmten Ausführung zuschreiben.
Ein Prüfprotokoll sollte zwischen entferntem Belag, verbliebenen Resten und Veränderungen des Untergrunds unterscheiden. Halten Sie ebenso fest, wer die Oberfläche beurteilt und nach welchem Kriterium sie freigegeben wird. Fotografien helfen bei der Dokumentation; die fachlich festgelegte Prüfung ersetzen sie nicht. Bei unklarem Befund gehört die Probe zurück zur zuständigen Werkstoff- oder Prozessfachperson.
Wenn der spätere Einsatz verschiedene Lackaufbauten umfasst, führen Sie die Ergebnisse getrennt auf. Eine Freigabe für eine bestimmte Schicht beantwortet die Frage für die andere Schicht noch nicht. Markieren Sie im Protokoll ausdrücklich, welche Fälle abgedeckt sind und welche offen bleiben. So bleibt vor einer Bestellung erkennbar, ob die Gerätewahl auf Ihrer regelmässigen Aufgabe beruht oder nur auf einem günstigen Einzelmuster.
Der Strahl muss die betreffende Stelle erreichen. Verdeckte Flächen werden durch eine höhere Wattzahl nicht zugänglich. Ebenso behebt der Schichtabtrag keine vorhandenen Schäden im Bauteil. Wenn die geforderte Oberfläche nicht erhalten bleibt oder der Zugang fehlt, gehört ein anderes Verfahren in die Auswahl.
Für eine Anfrage an LaserCaptain beschreiben Sie Material und Schicht, die übliche Arbeitsmenge sowie die zulässigen Veränderungen. Ergänzen Sie Fotos und Angaben zum Arbeitsplatz. Die Übersicht der Laserreinigungsgeräte hilft anschliessend beim Vergleich der dokumentierten Ausführungen. Den Gerätepreis erhalten Sie als Offerte in CHF.
Laserschutz und Anschluss in der Schweiz mitplanen
Suva ordnet handgeführte Laser zum Reinigen der Klasse 4 zu. Direkter Strahl und Reflexionen gefährden Augen und Haut. Planen Sie deshalb den Laserbereich und die Schutzmassnahmen mit einer fachkundigen Person. Laut Suva zu Laserklassen sind Spezialisten der Arbeitssicherheit beizuziehen, wenn das erforderliche Fachwissen im Betrieb fehlt. Die Aufgaben der für den Laserschutz verantwortlichen Person sind schriftlich festzulegen.
Die Suva-Seite zu handgeführten Anlagen nennt unter anderem einen überwachten Laserbereich, geeignete persönliche Schutzausrüstung und technische Schutzfunktionen. Übernehmen Sie eine Schutzausrüstung nicht ungeprüft von einem anderen Laser. Zur Prozessplanung gehört auch, die entstehenden Abtragprodukte an der Bearbeitungsstelle abzusaugen; das beschreibt Fraunhofer ILT in seiner Reinigungsbroschüre.
Lassen Sie die vorhandene Stromversorgung durch eine Elektrofachperson beurteilen. Für Änderungen an der elektrischen Installation und den festen Anschluss einer Maschine ist laut ESTI eine entsprechende Bewilligung nötig. Die Laserleistung ersetzt keine Angaben zum elektrischen Anschlussbedarf. Diese Punkte müssen vor der Bestellung zur konkreten Ausführung passen.
Methodik und offene Prüfung am Werkstück
Die Redaktion LaserCaptain hat die Angaben zu Quellen und Schichtabtrag aus Veröffentlichungen von Fraunhofer ILT und IFAM sowie aus der IFSW-Dissertation zusammengestellt. Die Holzstudie zeigt eine Materialgrenze; Suva und ESTI liefern die Grundlagen für die genannten Schweizer Sicherheits- und Anschlussfragen. Quellenstand: 3. November 2026.
Die Wellenlängen dienen der technischen Einordnung. Wir übertragen daraus weder Abtragsraten noch Resultate auf unsere Modelle. Offen bleiben für Ihre Detailgeometrie das nutzbare Prozessfenster, die zulässige Oberflächenveränderung und die Abnahme nach dem Reinigen. Diese Punkte müssen an einer repräsentativen Probe mit den tatsächlich vorgesehenen Einstellungen geklärt werden.
Häufige Fragen
Was ist der Unterschied zwischen CO2 Laser und Faserlaser bei der Reinigung?
Die unterschiedlichen Wellenlängen beeinflussen, wie Deckschicht und Untergrund die Strahlung aufnehmen. Für die Auswahl zählen auch Betriebsart, Strahlführung und der geforderte Oberflächenzustand. Der Quellentyp allein belegt keine Eignung.
Kann ein CO2-Laser Rost oder Lack entfernen?
CO2-Laser werden zum Reinigen und Entschichten eingesetzt. Daraus folgt keine pauschale Eignung für Rost oder einen bestimmten Lackaufbau. Entscheidend ist, ob sich die betreffende Schicht entfernen lässt und der Untergrund die Abnahmekriterien erfüllt.
Ist ein Faserlaser immer gepulst?
Nein. Faserlaser gibt es für Puls- und Dauerstrichbetrieb. Die Bezeichnung beschreibt den Quellentyp. Die zeitliche Abgabe der Strahlung müssen Sie im Datenblatt gesondert prüfen.
Beweist eine Holzgravur, dass sich Holz mit diesem Laser reinigen lässt?
Nein. Bei der Gravur darf sich die Oberfläche gezielt verändern. Bei einer Reinigung sollen die geforderten Eigenschaften erhalten bleiben. Untersuchungen mit CO2-Strahlung zeigen Farbänderungen und chemische Veränderungen von Holz.
Welche Angaben braucht eine Offerte für ein Reinigungsgerät?
Beschreiben Sie Werkstoff, Schicht, Geometrie, Arbeitsmenge und zulässige Veränderungen. Ergänzen Sie Fotos, den nächsten Arbeitsschritt sowie Angaben zu Laserbereich, Absaugung und Stromversorgung. LaserCaptain nennt den Gerätepreis in einer Offerte in CHF.
Quellen
- Fraunhofer ILT: Faserlaser, Quellen für Puls- und CW-Betrieb
- Axel Hess, Universität Stuttgart: Grundlagen der Absorption, Dissertation, Kapitel 2.1.1
- Fraunhofer ILT: Reinigen, Wechselwirkung von Strahlung und Oberflächenschicht
- Fraunhofer ILT: Laser Cleaning, Broschüre mit CO2-Anwendungen
- Fraunhofer ILT: Umweltschonendes Laserstrahl-Reinigen, SPECTARIS-Studie 2019
- Fraunhofer IFAM: Surface decoating with laser
- Kubovsky, Kacik und Velkova: Effects of CO2 laser irradiation on hardwoods, BioResources 2018
- Suva: Sicheres handgeführtes Laserschweissen und Laserreinigen
- Suva: Einteilung in Laserklassen, Vorschriften und Schutzmassnahmen
- ESTI: Bewilligungen NIV für elektrische Installationen und Festanschlüsse