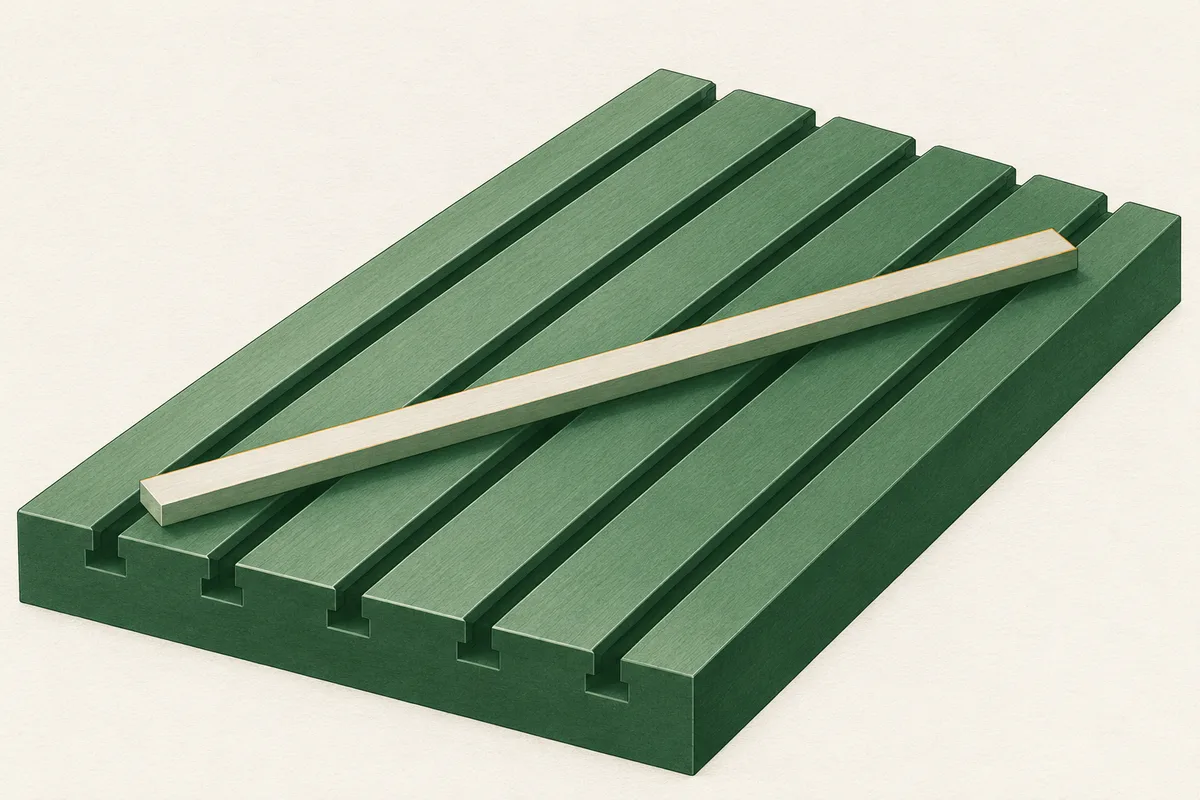
Wenn Sie einen Maschinentisch entrosten, bestimmen Sie zuerst, welche Stellen das Werkstück tragen, welche zur Ausrichtung dienen und welche eine Bewegung führen. Laser und manuelle Verfahren entfernen Schichten, stellen aber keine verlorene Geometrie wieder her. Vor der erneuten Aufspannung müssen die Auflagen und Funktionsmasse die Vorgaben der Maschine erfüllen.
Maschinentisch entrosten: die Funktion jeder Zone klären
Unter einem abgenommenen Schraubstock sieht Rost oft anders aus als auf der freien Tischfläche. Dokumentieren Sie beide Bereiche, bevor Sie die Spuren beseitigen. Eine Übersichtsaufnahme zeigt die Verteilung; Nahaufnahmen halten Vertiefungen, Schlagstellen und Ränder ehemaliger Aufspannungen fest. Verwechseln Sie diese Bestandsaufnahme nicht mit einem Messprotokoll.
Beschaffen Sie die Unterlagen der Werkzeugmaschine und vorhandene Abnahmeberichte. Daraus müssen Werkstoff, Oberflächenbehandlung und die für den Betrieb geforderten Eigenschaften hervorgehen. Eine geschliffene Auflage, eine bearbeitete Nutflanke und eine geschabte Gleitfläche verlangen unterschiedliche Beurteilungen. Ist der Aufbau unbekannt, sollte eine Fachperson für Werkzeugmaschinen die Fläche zuordnen, bevor ein abtragendes Verfahren beginnt.
Die folgende Einteilung ist unser Vorschlag für die Arbeitsvorbereitung. Sie ersetzt weder die Zeichnung noch eine Freigabe des Maschinenherstellers.
| Zone | Worauf es ankommt | Prüfung vor der Freigabe |
|---|---|---|
| Obere Auflagefelder | Werkstück oder Vorrichtung liegen auf diesen Flächen auf | Ebenheit im genutzten Feld, örtliche Erhebungen, Rostnarben und Zustand der Kontaktstellen |
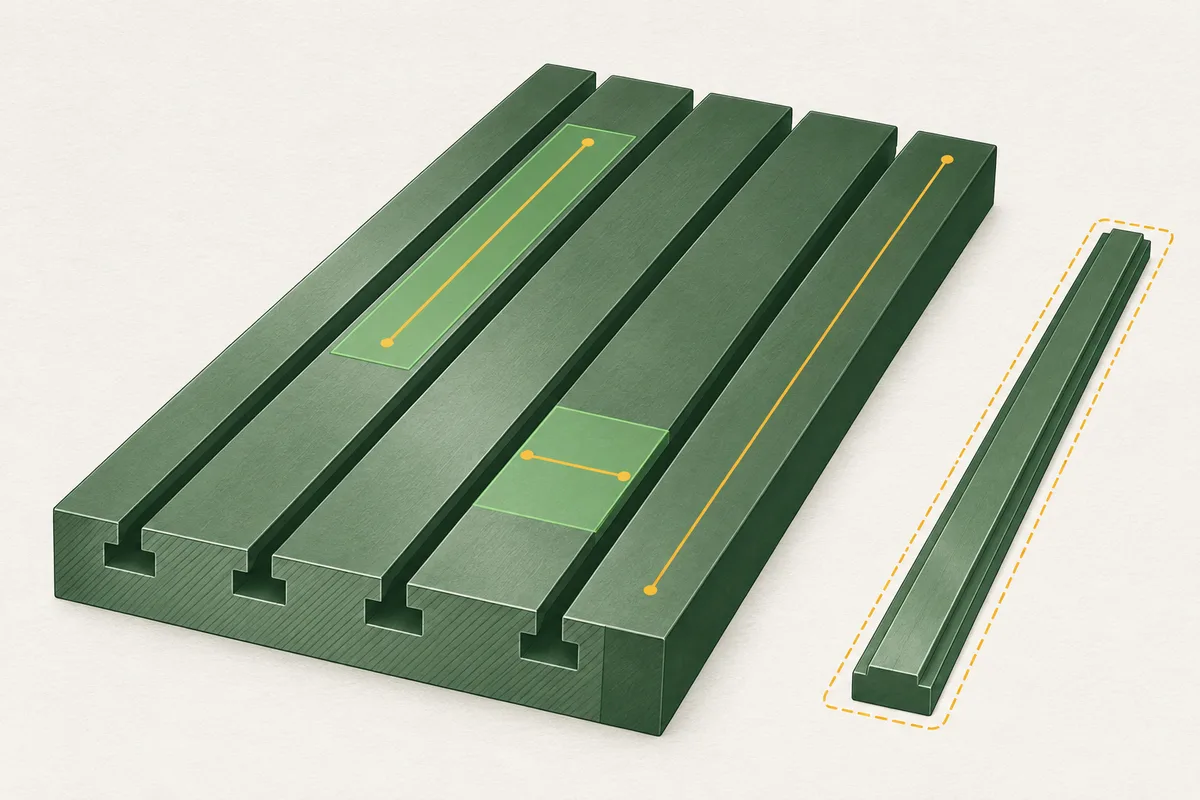
| T-Nuten mit inneren Anlageflächen | Nutensteine und Spannmittel müssen bestimmungsgemäss sitzen | Nutprofil, beschädigte Kanten, Rückstände unter den überstehenden Flanken und sicherer Sitz der Spannmittel |
| Nutflanke als Ausrichtbezug | Eine dafür vorgesehene Flanke bestimmt die Lage einer Vorrichtung | Geradheit und Lage des Bezugs nach Maschinenunterlagen, allfälliger seitlicher Materialverlust |
| Arbeitsführungen | Die Fläche führt eine Bewegung und gehört zum Führungssystem | Zustand, Schmierung und Geometrie durch eine Fachperson nach den Vorgaben der Maschine |
Nicht jede Nut ist ein Präzisionsbezug. Entscheidend ist ihre vorgesehene Funktion. Die Tabelle enthält keine allgemeinen Toleranzwerte.
Prüfstellen festlegen, bevor Rostspuren verschwinden
Zeichnen Sie die tatsächlich genutzten Auflagefelder in eine Tischskizze ein. Ergänzen Sie die Kontaktstellen von Schraubstock, Pratzen und Vorrichtungen. Legen Sie Prüfwege längs und quer über die tragenden Felder fest; zusätzliche Wege richten sich nach der Fläche und dem Schadensbild. Ordnen Sie jedes Messergebnis einer Stelle und einem verwendeten Messmittel zu.
Für die erste Beurteilung hilft ein geeignetes Präzisionsrichtlineal. Es zeigt Auffälligkeiten entlang seiner jeweiligen Auflage. Ein einzelner Lichtspalt oder eine unauffällige Linie beschreibt jedoch nicht die gesamte Fläche. Mitutoyo erläutert für Granitmessplatten den Unterschied zwischen örtlicher und gesamter Ebenheit sowie die Auswertung mehrerer Messlinien. Das ist ein messtechnischer Hinweis; die dortigen Plattentoleranzen gelten nicht für Ihren Maschinentisch.
Trennen Sie auch Ebenheit von der Lage zur Maschinenbewegung. Beim Abfahren mit einer an der Spindel befestigten Messuhr beeinflusst die Achsbewegung das Ergebnis. Für die Auswertung muss deshalb klar sein, welche geometrische Eigenschaft die Anordnung tatsächlich erfasst. Lassen Sie den Prüfaufbau von einer entsprechend qualifizierten Person festlegen.
Die öffentliche Kurzbeschreibung von ISO 230-1 betrifft geometrische Prüfungen an Werkzeugmaschinen unter Leerlauf- oder quasistatischen Bedingungen. Sie ist keine pauschale Toleranztabelle für beliebige Tische. Übernehmen Sie Grenzwerte aus den zutreffenden Maschinenunterlagen und vereinbaren Sie, wie die Messunsicherheit bei der Beurteilung berücksichtigt wird.
Vorherwerte sind nur belastbar, wenn die Messkontakte nicht auf Rostschuppen oder Schmutz aufliegen. Verdeckt der Belag die Oberfläche, halten Sie diese Einschränkung ausdrücklich fest. Ohne brauchbaren Ausgangswert lässt sich später nicht sicher unterscheiden, ob eine Vertiefung bereits durch Korrosion vorhanden war oder bei der Bearbeitung entstand.
T-Nuten und Arbeitsführungen getrennt beurteilen
Bei einer T-Nut reicht der Blick von oben nicht aus. Unter den überstehenden Flanken liegen Flächen, die vom direkten Strahl abgeschattet sein können. Prüfen Sie die Zugänglichkeit entlang des vorgesehenen Strahlwegs. Verdeckte Flächen benötigen einen anderen Zugang oder ein anderes Reinigungsverfahren. Die allgemeine Seite zur Rostentfernung mit Laser erklärt diese Zugangsgrenze des Verfahrens.
Dokumentieren Sie beschädigte Nutkanten und prüfen Sie nach der Reinigung die zugehörigen Spannmittel gemäss Maschinenunterlagen. Blosses Durchschieben eines Nutensteins belegt weder die Tragfähigkeit der Nut noch die Genauigkeit einer Ausrichtflanke. Wenn Korrosion die Anlageflächen oder Kanten angegriffen hat, muss die zuständige Fachperson über die weitere Verwendung entscheiden.
Arbeitsführungen gehören in einen eigenen Auftrag. Klären Sie, ob die betroffene Stelle eine Gleitfläche, eine Führungsschiene oder nur eine Abdeckung ist. Eine geschabte oder beschichtete Funktionsfläche lässt sich nicht allein nach ihrer Farbe freigeben. Lassen Sie Reinigungsverfahren, allfällige Demontage und Wiederherstellung der Schmierung durch die Maschinenfachperson festlegen. Übertragen Sie eine Einstellung für die freie Tischoberseite nicht auf diese Bereiche.
Laser und Handarbeit an denselben Kriterien vergleichen
Für einzelne zugängliche Roststellen kommt zunächst die in der Maschinenanleitung vorgesehene manuelle Pflege infrage. Halten Sie Mittel, Werkzeug und Arbeitsweise fest und verwenden Sie nur die dort zugelassenen Hilfsmittel. Auch Handarbeit kann Grundmaterial abtragen oder Kanten verändern. Schleifen Sie eine Vertiefung nicht grossflächig aus, nur um ein gleichmässiges Aussehen zu erreichen.
Der Laser arbeitet berührungslos und benötigt für den Abtrag kein zugesetztes Strahlmittel. Fraunhofer ILT beschreibt, wie Schicht und Grundmaterial auf die Strahlung reagieren und wie die Wechselwirkung von Werkstoff und Prozessparametern abhängt. Daraus folgt keine allgemeine Zusage, dass eine genaue Auflage unverändert bleibt.
Eine in Materials veröffentlichte Untersuchung zur Laserentfernung von Lack auf Stahl dokumentiert bei ungeeigneten Bearbeitungsbedingungen auch Aufschmelzen und Abtrag des Grundmaterials. Sie untersucht keinen rostigen Maschinentisch aus Gusseisen. Für diese Kaufentscheidung belegt sie vor allem eine Grenze: Berührungsloser Abtrag allein beweist keine unveränderte Oberfläche. Eine Übertragung der dortigen Einstellungen wäre nicht begründet.
Falls eine Vergleichsbearbeitung organisiert wird, wählen Sie dokumentierte Bereiche mit möglichst ähnlichem Ausgangszustand. Beurteilen Sie Restbelag, Narben, neue Bearbeitungsspuren und die jeweils geforderte Geometrie. Erfassen Sie neben der Bearbeitung auch Vorbereitung, Nachreinigung und Prüfung. Vergleichen Sie keinen gereinigten Oberflächenstreifen mit einer vollständig freigegebenen Aufspannung.
Notieren Sie Abbruchmerkmale vorab, etwa neue Verfärbungen, sichtbare Riefen oder eine messbare Veränderung ausserhalb der vereinbarten Kriterien. Ein solcher Befund verlangt eine neue Beurteilung. Wiederholtes Bearbeiten bis zur einheitlichen Farbe würde die Ursache verdecken und zusätzliche Einwirkung verursachen.
Mit welchen Angaben Sie ein Gerät auswählen
Für einen gelegentlich rostenden Tisch allein sollte die Beschaffung nicht entschieden werden. Beschreiben Sie die wiederkehrenden Aufgaben im Unterhalt: Werkstoffe, Schichten, zugängliche Flächen und erforderliche Oberflächenzustände. Ergänzen Sie, welche genaue Auflage oder Führung ausdrücklich von der vorgesehenen Reinigung ausgenommen bleibt.
Die Übersicht der Laser-Entroster hilft beim Einordnen der Geräte. Eine Leistungsangabe ersetzt den Nachweis für Ihre Funktionsfläche nicht. Bei einer Offerte sollten die vorgesehene Anwendung und die noch offenen Nachweise erkennbar sein. Den Gerätepreis fragen Sie als Offerte in CHF an.
Nutzen Sie diese Liste für die Anfrage und das Gespräch mit der zuständigen Maschinenfachperson. Abgehakte Punkte bestätigen nur vorhandene Angaben, keine Eignung des Verfahrens.
0 von 5 Angaben geklärt
Den Arbeitsplatz sichern und den Tisch wieder freigeben
Vor Arbeiten am Tisch gelten die betrieblichen Regeln für die Instandhaltung. Suva nennt das Ausschalten und Sichern der Anlage sowie das Sichern gespeicherter Energien. Planen Sie diesen Zustand mit der verantwortlichen Person; der gewöhnliche Stillstand der Spindel genügt dafür nicht als Nachweis. Eine anschliessende Geometrieprüfung mit Achsbewegungen braucht einen dafür vorgesehenen sicheren Ablauf.
Für die Laserarbeit kommt ein eigener Schutzbereich hinzu. Suva ordnet handgeführte Reinigungslaser der Klasse 4 zu und nennt Gefahren durch direkten Strahl und Reflexionen. Lassen Sie Laserüberwachungsbereich, Zugangssicherung, Schadstoffabsaugung und passende persönliche Schutzausrüstung mit einer fachkundigen Person planen. Die Kabine einer Werkzeugmaschine ist nicht automatisch eine geeignete Laserschutzeinhausung. Klären Sie auch den Schutz von Abstreifern, Leitungen und Messsystemen im Umfeld der Bearbeitung.
Den elektrischen Anschluss beurteilt eine Elektrofachperson. Für Änderungen an elektrischen Installationen und feste Anschlüsse verlangt das ESTI eine entsprechende Bewilligung. Zum laufenden Unterhalt der Reinigungstechnik finden Sie weitere Aufgaben im Beitrag Unterhalt am Reinigungslaser planen.
Nach der Reinigung entfernen Sie Rückstände nach Arbeitsanweisung, lassen die vorgesehenen Prüfungen ausführen und dokumentieren die Freigabe. Rostnarben bleiben als Vertiefungen bestehen. Entscheidend ist, ob sie die vorgesehene Auflage oder Funktion beeinträchtigen. Schutzmittel und Schmierung müssen zur Maschine und zur nächsten Aufspannung passen; die Entrostung selbst ist kein dauerhafter Korrosionsschutz.
Methodik und verbleibende Prüfung an Ihrem Tisch
Die Redaktion LaserCaptain stützt diese Orientierung auf die öffentliche ISO-Kurzbeschreibung, messtechnische Erläuterungen von Mitutoyo, Fraunhofer ILT, den genannten wissenschaftlichen Volltext sowie Suva und ESTI. Die Zoneneinteilung und die Checkliste sind daraus abgeleitete Vorschläge für die Arbeitsvorbereitung. Es liegen dieser Darstellung keine eigenen Versuche an Maschinentischen zugrunde.
An Ihrer Maschine bleiben Werkstoff und Oberflächenaufbau, zulässige Reinigungsverfahren, Zustand der verdeckten Nutflächen und die geforderte Geometrie zu klären. Erst die zuständige Fachperson kann anhand der Maschinenunterlagen und der dokumentierten Prüfung über die weitere Verwendung der bearbeiteten Flächen entscheiden.
Häufige Fragen
Wie lässt sich ein Maschinentisch entrosten, ohne seine Präzision zu gefährden?
Bestimmen Sie zuerst die Funktionsflächen und die zulässigen Reinigungsverfahren gemäss Maschinenunterlagen. Legen Sie Prüfstellen und Abnahmekriterien fest. Ob Handarbeit oder Laser passt, entscheidet der dokumentierte Oberflächenzustand zusammen mit der Geometrieprüfung; eine allgemeine Zusage zur Masshaltigkeit gibt es nicht.
Ist ein Laser für einen Maschinentisch aus Gusseisen geeignet?
Aus der Werkstoffbezeichnung allein lässt sich das nicht ableiten. Gefüge, Oberflächenbearbeitung, Rostzustand und allfällige Beschichtungen müssen bekannt sein. Ein Nachweis an Stahl ersetzt keine Beurteilung der konkreten Gussfläche. Für tragende Auflagen und Führungen braucht es passende Prüfvorgaben.
Erreicht der Laser auch Rost unter den Flanken einer T-Nut?
Nur eine direkt erreichbare Stelle lässt sich gezielt bestrahlen. Unter den überstehenden Nutflanken bleiben je nach Geometrie verdeckte Bereiche. Eine saubere Nutöffnung belegt deshalb keine vollständige Reinigung der inneren Anlageflächen.
Reicht ein Richtlineal zur Kontrolle nach dem Entrosten?
Ein geeignetes Richtlineal hilft bei der ersten Beurteilung entlang ausgewählter Linien. Eine vollständige Aussage zur Ebenheit der Auflagefläche oder zur Lage gegenüber den Maschinenachsen verlangt ein dafür festgelegtes Messverfahren. Toleranzen stammen aus den Unterlagen der konkreten Maschine.
Darf ich rostige Arbeitsführungen genauso behandeln wie die Tischoberseite?
Beziehen Sie eine Fachperson für Werkzeugmaschinen ein. Führungen erfüllen eine andere Funktion als freie Tischflächen und können besondere Oberflächen, Beschichtungen oder Schmieranforderungen haben. Eine Freigabe für die Tischoberseite gilt nicht automatisch für eine Führung.
Quellen
- ISO 230-1:2012: Geometrische Genauigkeit von Werkzeugmaschinen unter Leerlauf- oder quasistatischen Bedingungen, öffentliche Kurzbeschreibung
- Mitutoyo Institute of Metrology: Surface Plates, Accuracy and Calibration
- Fraunhofer ILT: Umweltschonendes Laserstrahl-Reinigen
- Materials: Influence of ns-Laser Cleaning Parameters on the Removal of the Painted Layer and Selected Properties of the Base Metal, Volltext
- Suva: Sicheres handgeführtes Laserschweissen und Laserreinigen
- Suva: Lebenswichtige Regeln für die Instandhaltung, Gefahrensituationen
- ESTI: Bewilligungen NIV für elektrische Installationen und feste Anschlüsse